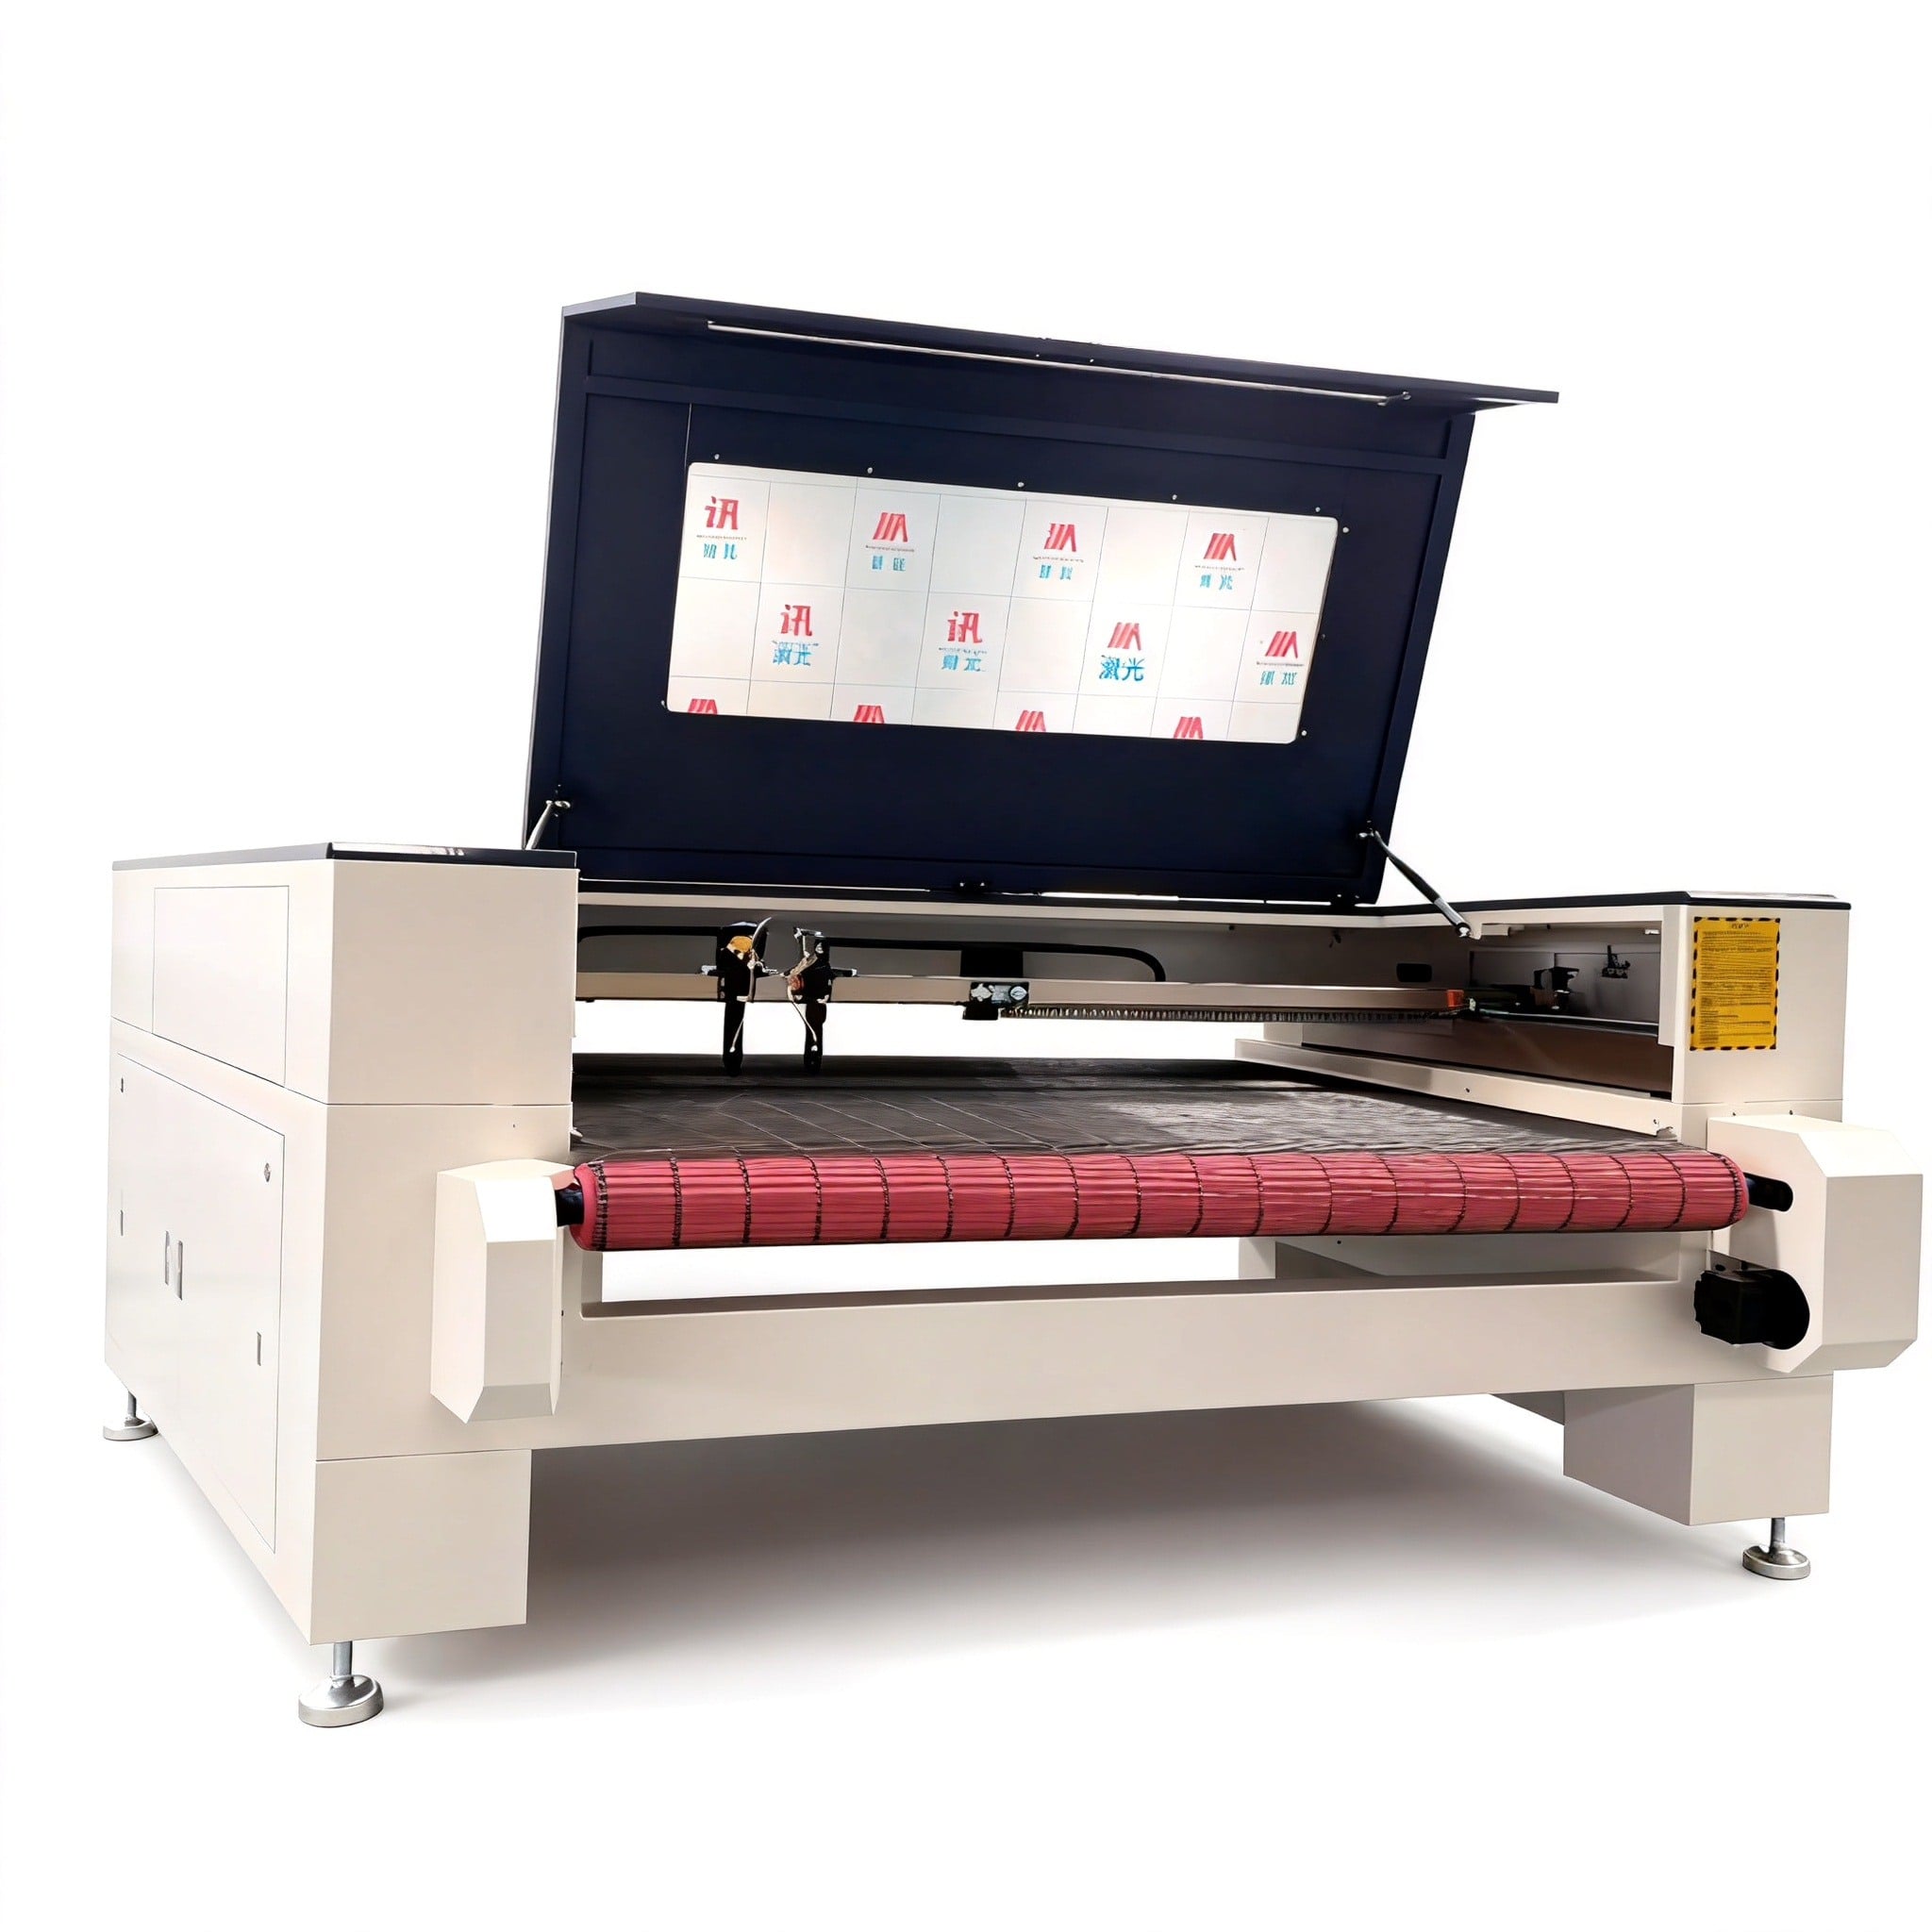
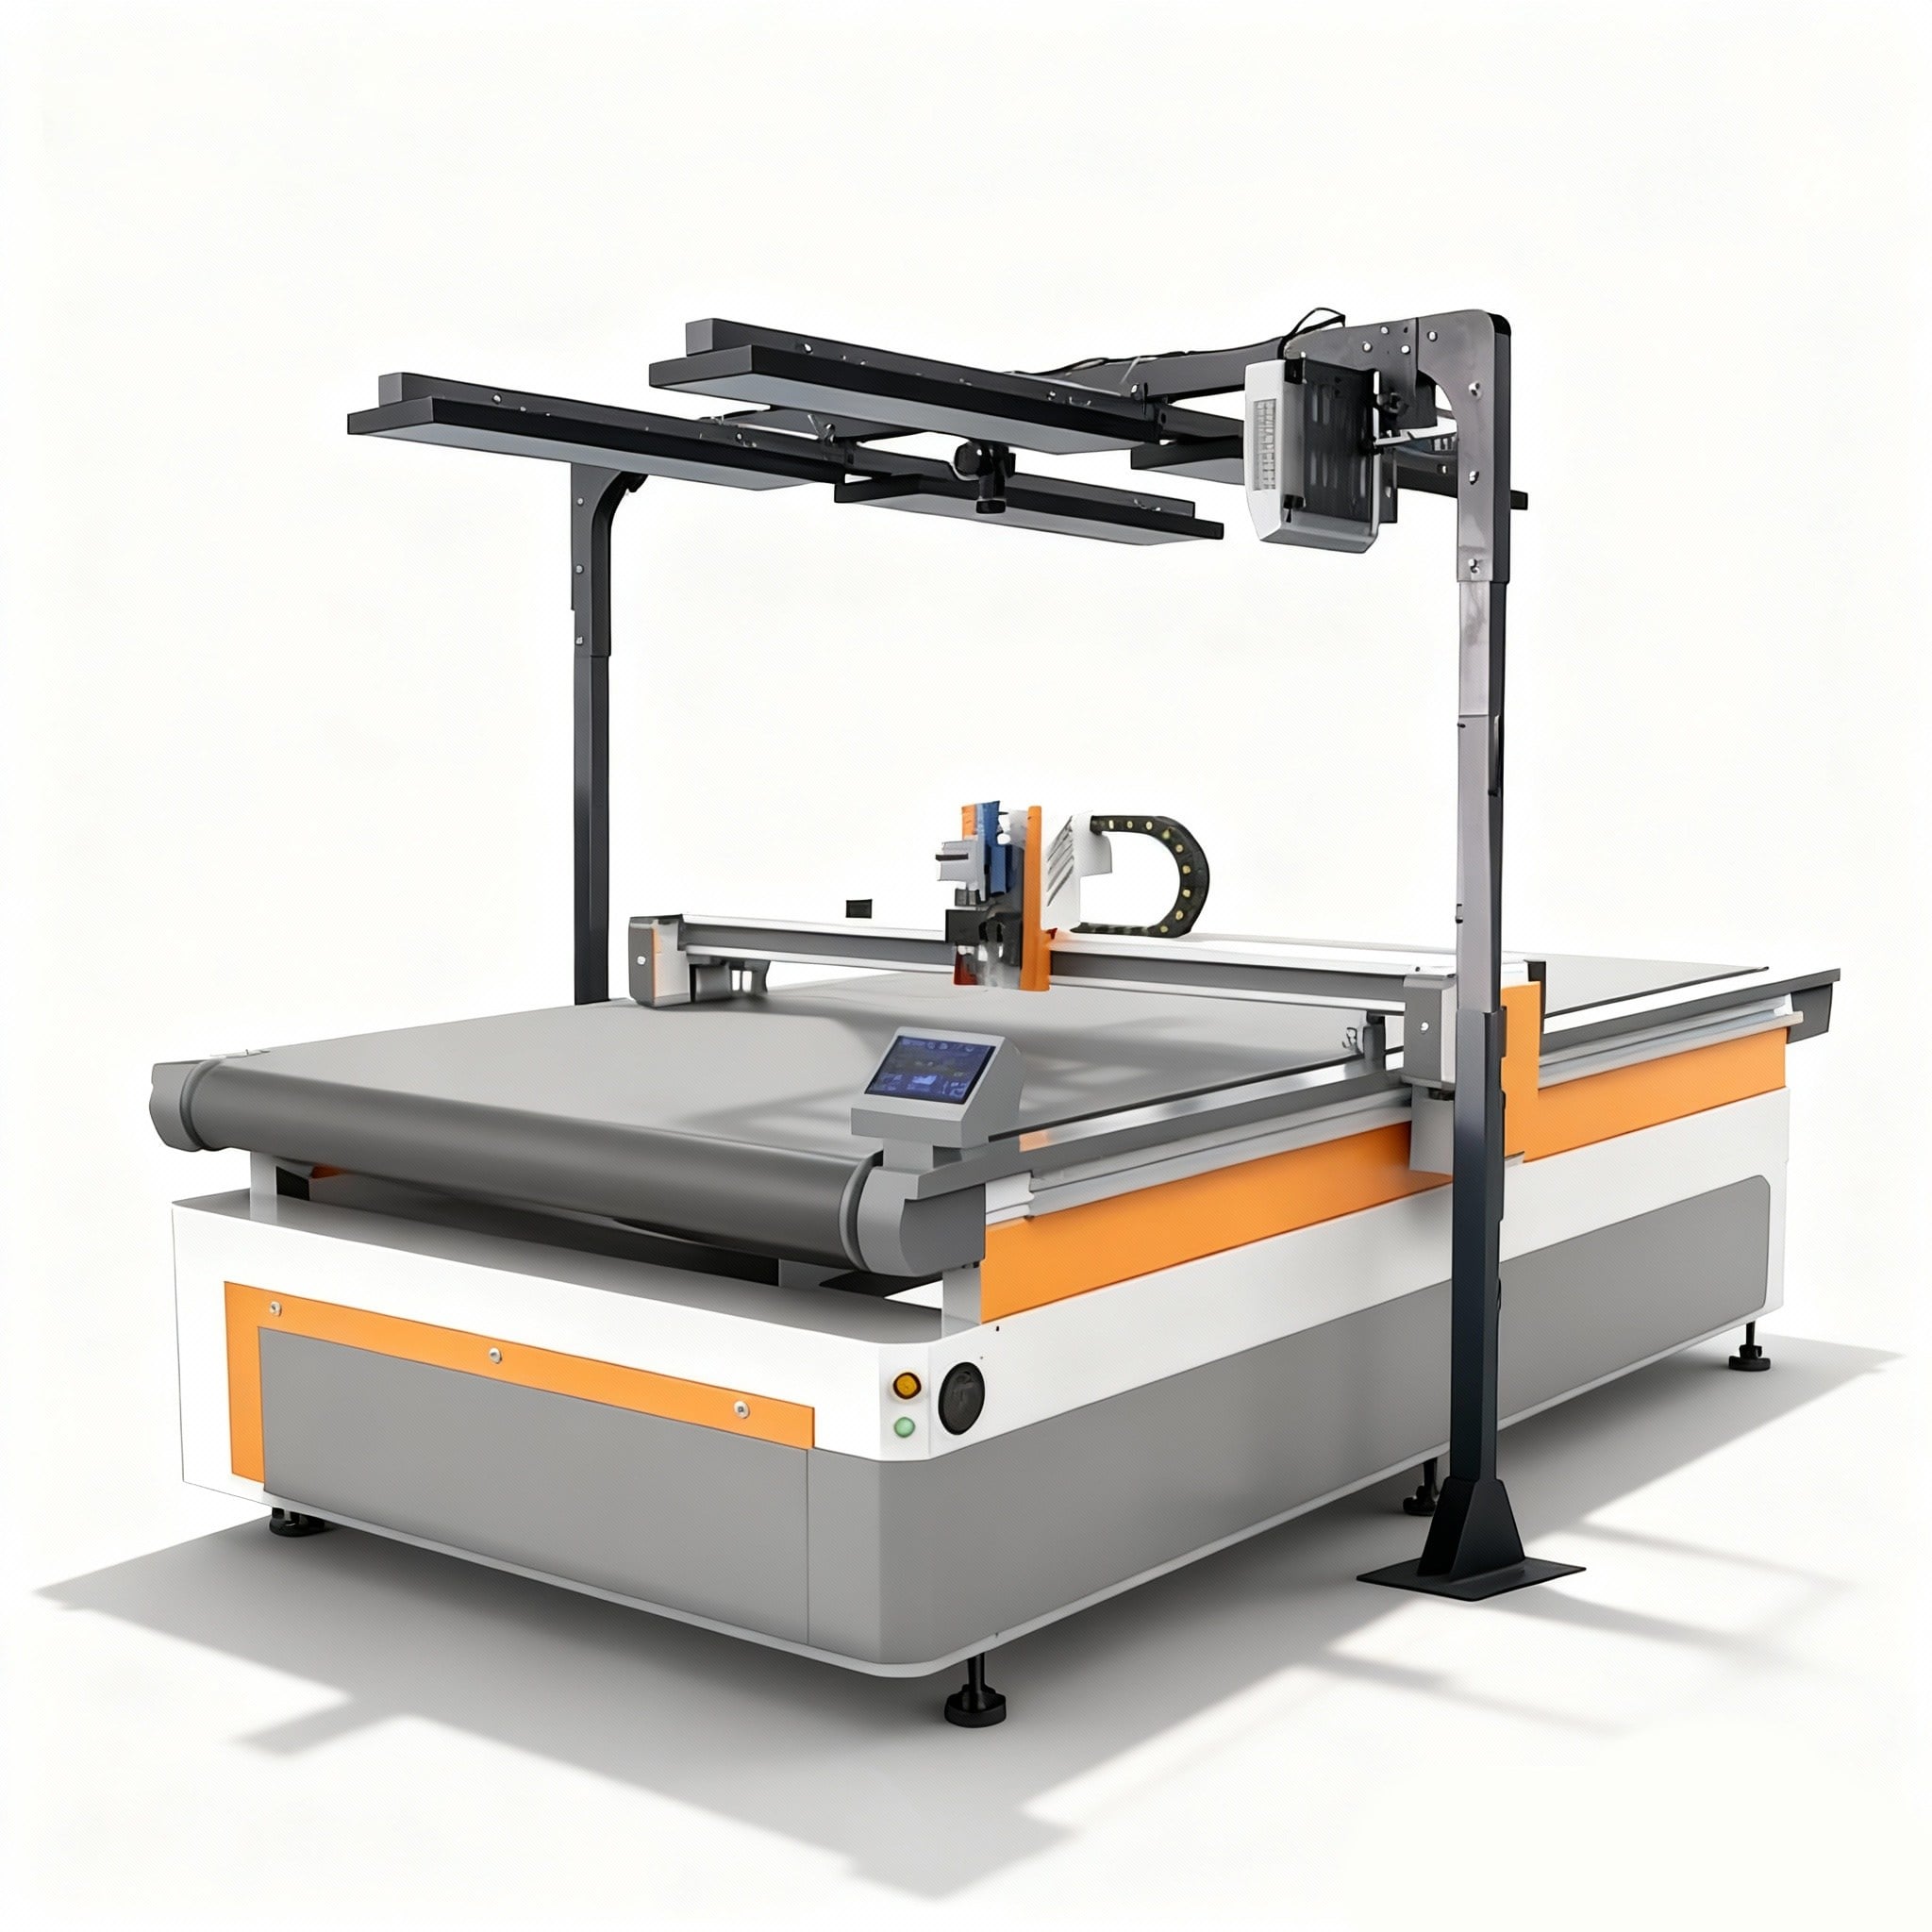
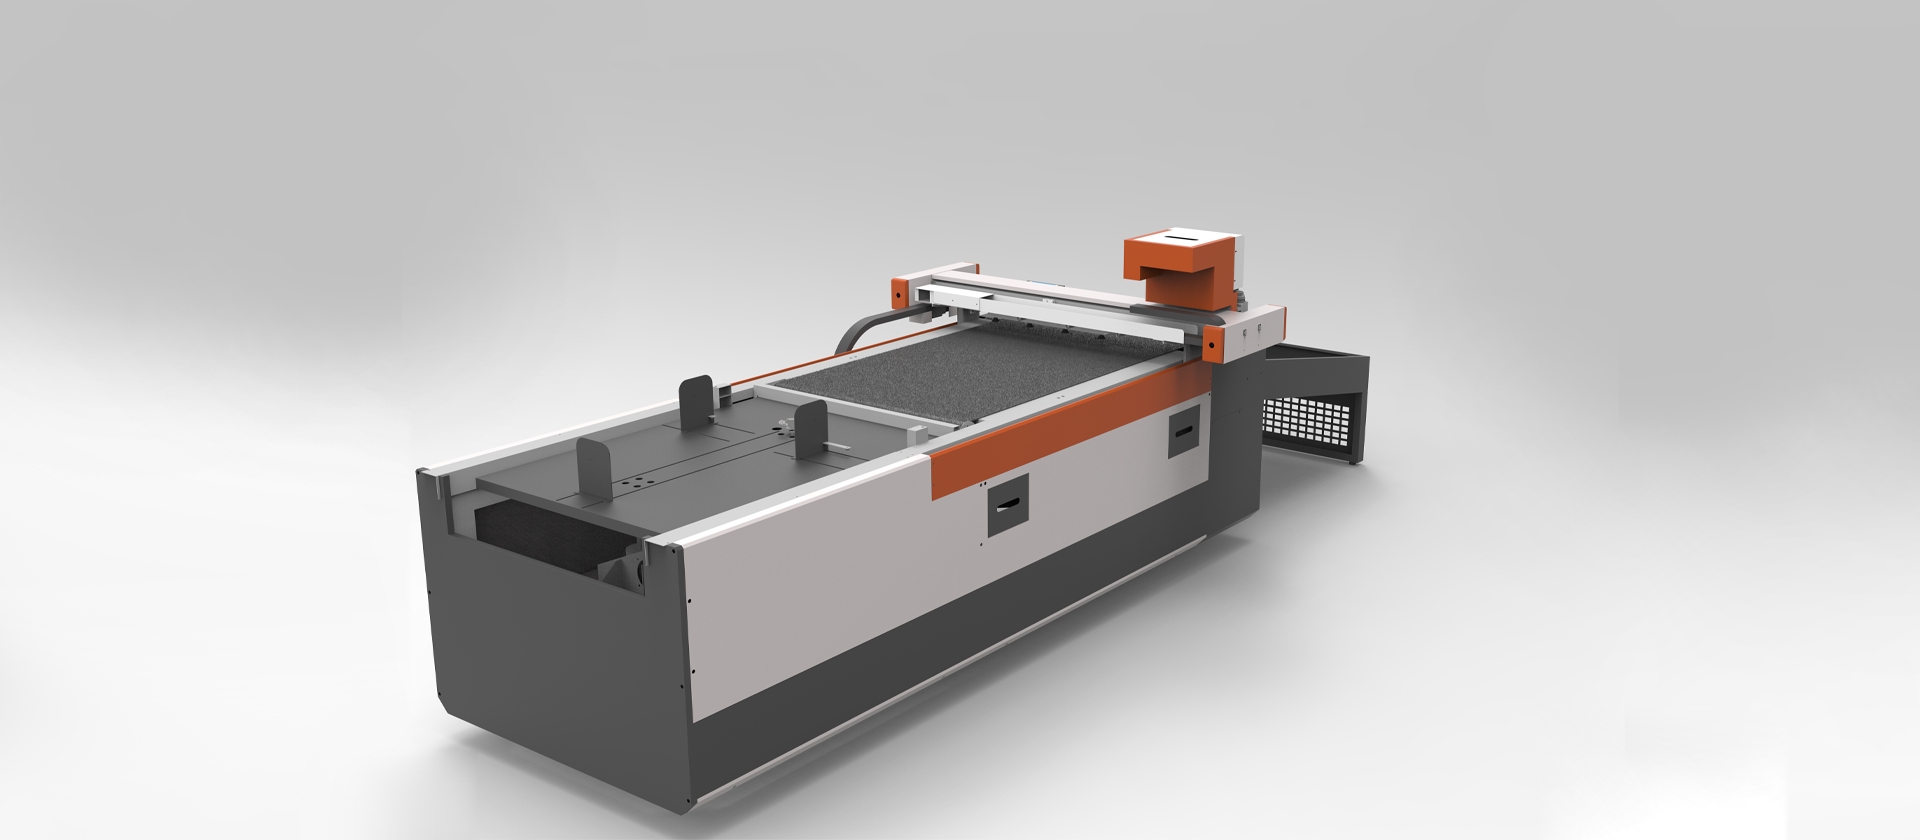
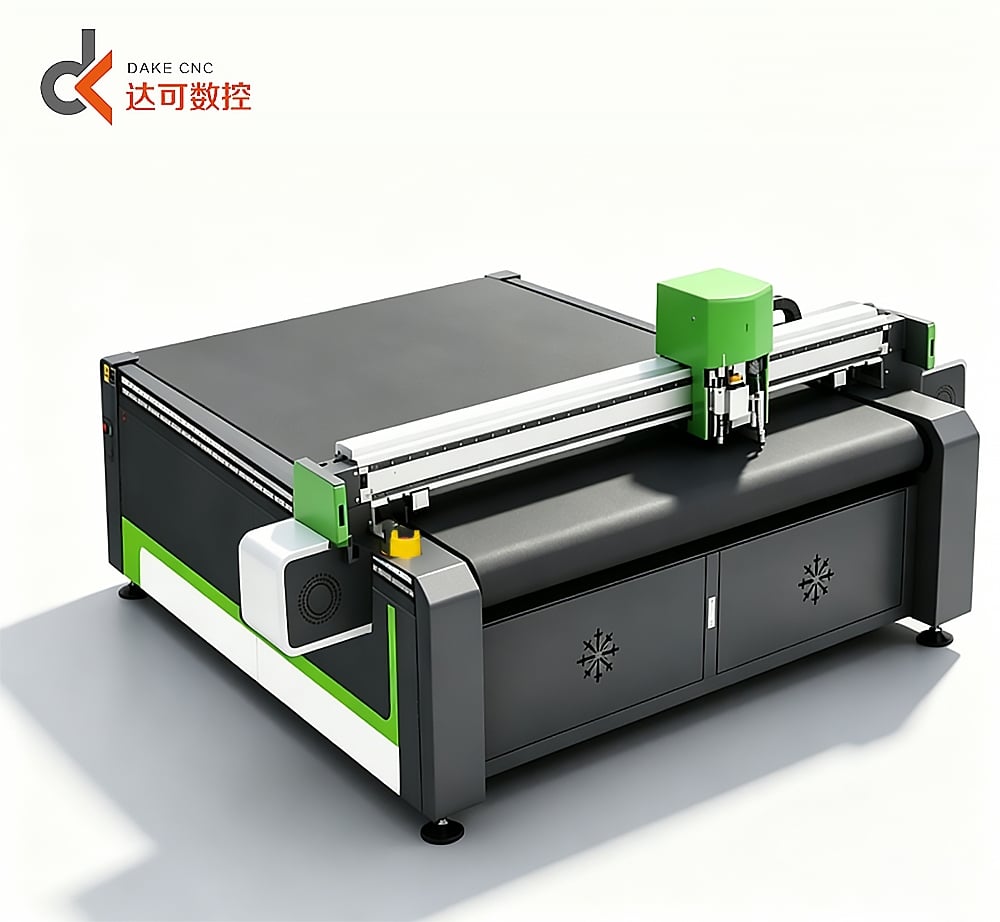
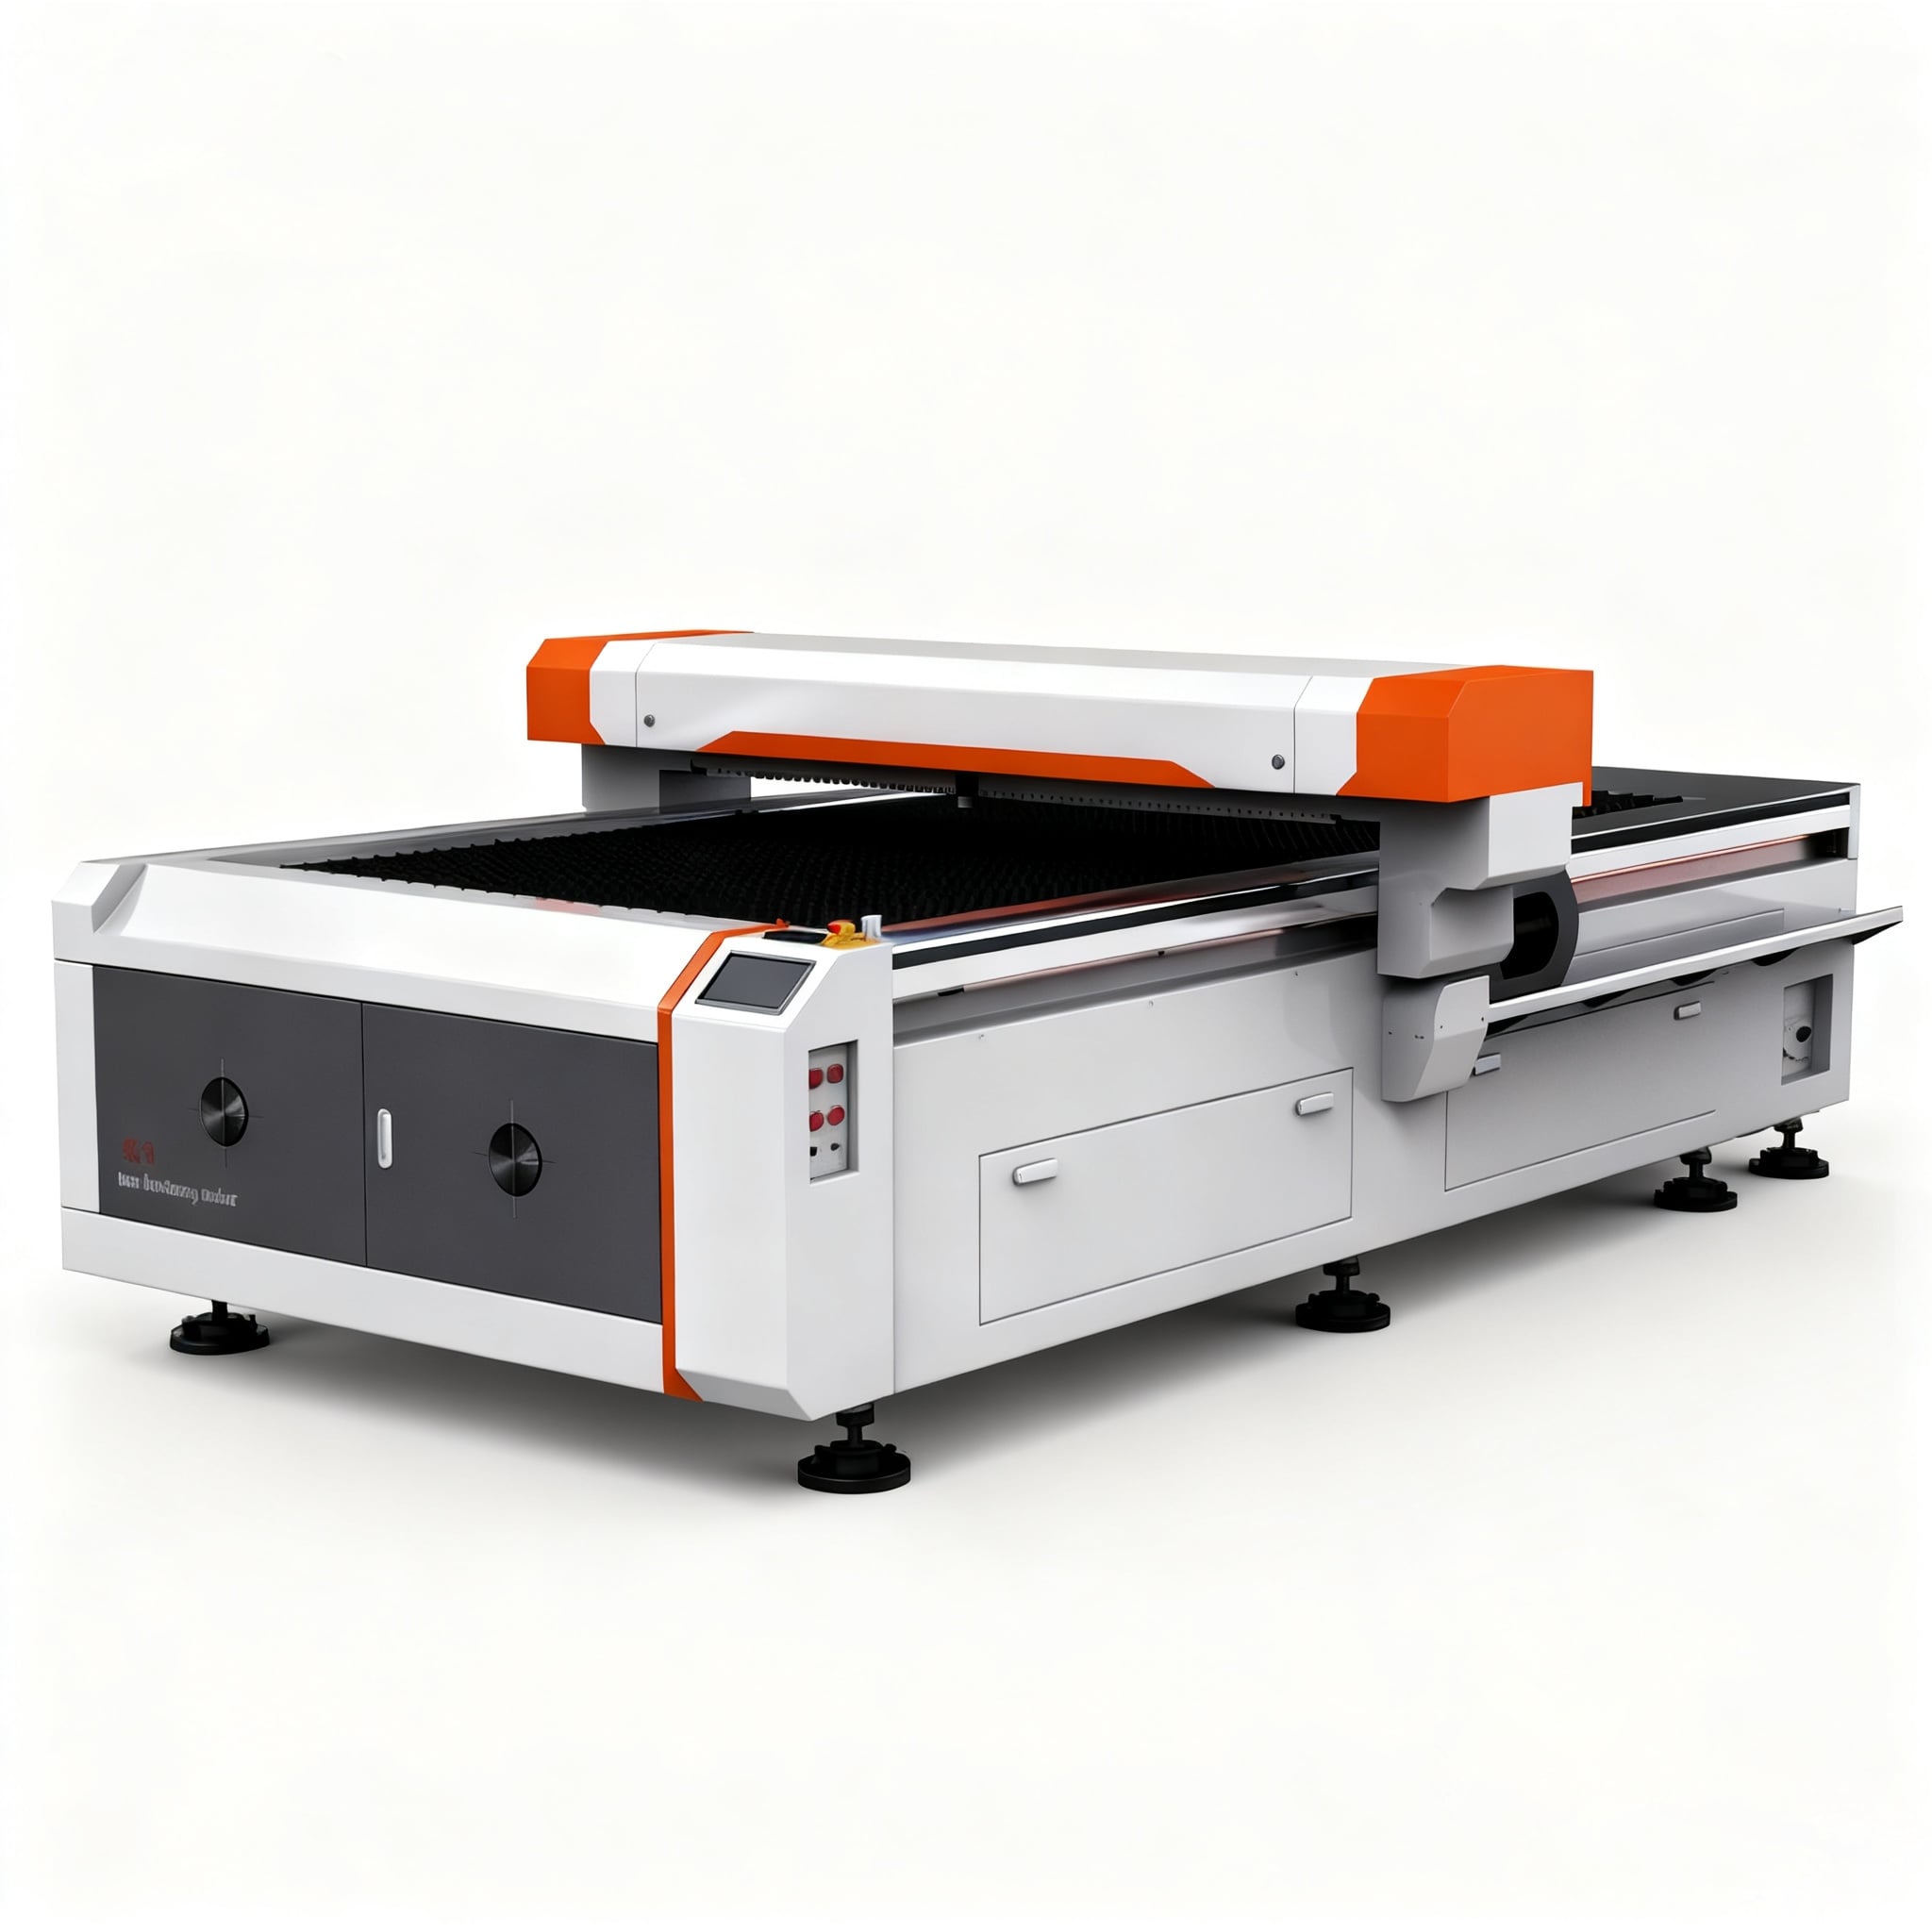
Amáy cắt sợi carbon là một công cụ chuyên dụng, được thiết kế chính xác nhằm xử lý một số vật liệu đòi hỏi khắt khe nhất trong sản xuất hiện đại. Khi gia công các vật liệu composite có độ bền cao, những thách thức đặt ra rất lớn: các phương pháp cắt truyền thống thường thất bại, gây ra hiện tượng tách lớp, đứt sợi và suy giảm bề mặt. Việc hiểu rõ cách máy cắt sợi carbon khắc phục những thách thức này là điều thiết yếu đối với bất kỳ cơ sở nào đang làm việc với vật liệu composite tiên tiến trong các ứng dụng hàng không vũ trụ, ô tô hoặc công nghiệp. Bài viết này khám phá các nguyên lý cơ học, các đặc điểm thiết kế và các chiến lược vận hành cho phép máy cắt sợi carbon xử lý thành công các vật liệu có độ bền cao mà không làm ảnh hưởng đến chất lượng hay độ nguyên vẹn cấu trúc.
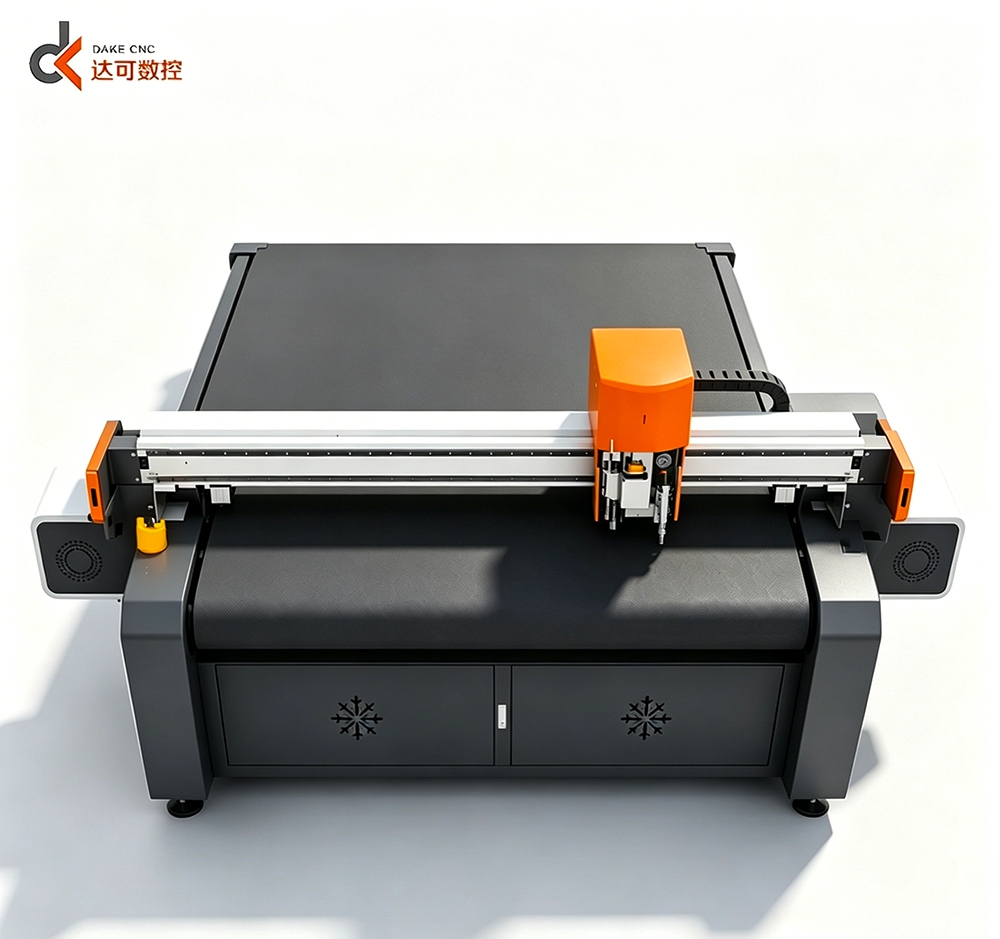
Hiệu quả của bất kỳ dụng cụ cắt sợi carbon nào đều phụ thuộc vào việc hiểu rõ các đặc tính vật liệu độc đáo khiến việc cắt vật liệu compozit trở nên phức tạp. Các polyme gia cố bằng sợi carbon kết hợp độ bền kéo cực cao với độ giòn, nghĩa là chúng chống lại sự giãn dài nhưng chống lại uốn kém và dễ gãy dưới ứng suất ngang. Do đó, dụng cụ cắt sợi carbon phải sử dụng các kỹ thuật nhằm giảm thiểu tối đa lực ngang, kiểm soát sinh nhiệt và duy trì tốc độ tiến dao ổn định. Thiết bị hiện đại kết hợp hình dạng lưỡi cắt tiên tiến, tốc độ trục chính được tối ưu hóa và hệ thống dẫn hướng chính xác để tạo ra môi trường cắt được kiểm soát – điều kiện thiết yếu đối với các vật liệu có độ bền cao.
Các vật liệu tổng hợp sợi carbon bao gồm sợi gia cường liên tục hoặc cắt ngắn được nhúng trong một ma trận nhựa. Cấu trúc dị hướng này tạo ra những thách thức cắt độc đáo mà máy cắt sợi carbon tiêu chuẩn phải giải quyết. Các sợi chạy theo những hướng cụ thể, và việc cắt vuông góc với hướng sợi khác biệt căn bản so với việc cắt song song với hướng sợi. Khi lưỡi cắt sợi carbon gặp các sợi vuông góc với đường cắt, nó phải cắt sạch từng sợi riêng lẻ đồng thời kiểm soát ma trận nhựa. Việc lệch trục hoặc kỹ thuật không đúng sẽ khiến nhựa nứt vỡ phía trước lưỡi cắt, gây hiện tượng tách lớp—khi các lớp tách rời nhau từ bên trong.
Việc cắt tốc độ cao sinh ra nhiệt ma sát có thể làm suy giảm ma trận polymer bao quanh sợi carbon. Khác với việc cắt kim loại, nơi một phần nhiệt được tản đi qua các vụn phoi, dụng cụ cắt sợi carbon phải kiểm soát ứng suất nhiệt mà không làm quá nóng phôi. Nhiệt quá mức làm mềm nhựa nền, làm yếu liên kết giữa sợi và ma trận, đồng thời có thể gây ra vết cháy hoặc đổi màu. Các thiết kế dụng cụ cắt sợi carbon tiên tiến tích hợp hệ thống làm mát, tốc độ cắt tối ưu và điều khiển tốc độ tiến dao nhằm duy trì nhiệt độ trong giới hạn cho phép. Cắt bằng tia nước (waterjet) và cắt hỗ trợ dung dịch làm mát là những phương pháp thay thế mà người vận hành dụng cụ cắt sợi carbon có thể áp dụng khi việc quản lý nhiệt trở nên then chốt đối với các ứng dụng yêu cầu độ chính xác cao.
Vật liệu lưỡi cắt là yếu tố nền tảng đối với hiệu suất của máy cắt sợi carbon. Lưỡi cắt phủ kim cương mang lại độ cứng vượt trội và khả năng giữ cạnh tốt, nên rất phù hợp cho sản xuất khối lượng lớn, khi máy cắt sợi carbon hoạt động liên tục. Lưỡi cắt kim cương đa tinh thể (PCD) kết hợp độ cứng cực cao với khả năng chịu sốc, giúp chống nứt vỡ khi tiếp xúc với các bó sợi carbon cứng. Lưỡi cắt gốm là lựa chọn kinh tế hơn dành cho công việc khối lượng thấp, dù cần thay thế thường xuyên hơn. Người vận hành máy cắt sợi carbon phải lựa chọn loại lưỡi cắt dựa trên khối lượng sản xuất, độ dày vật liệu và các ràng buộc về chi phí. Bảo dưỡng lưỡi cắt đúng cách — bao gồm kiểm tra định kỳ để phát hiện mẻ cạnh hoặc hư hại ở mép cắt — giúp kéo dài tuổi thọ sử dụng và duy trì chất lượng đường cắt.
Cách mài lưỡi cắt sợi carbon quyết định việc đường cắt sẽ sắc nét hay bị xơ. Hình dạng lưỡi sắc bén với góc móc và góc thoát phù hợp giúp giảm thiểu độ lệch ngang và hiện tượng sợi bị rút ra. Lưỡi cắt sợi carbon được thiết kế dành riêng cho vật liệu compozit thường có góc móc âm hoặc bằng không, nhằm hỗ trợ tốt hơn các sợi giòn trong quá trình cắt. Đường kính, độ dày và số răng trên một inch (TPI) của lưỡi cắt đều ảnh hưởng đến mức độ mạnh mẽ mà lưỡi cắt sợi carbon có thể tiến vào phôi. Các lưỡi cắt có đường kính lớn hơn, quay ở tốc độ thấp hơn, tạo ra các đường cắt sạch hơn trên các lớp compozit dày; trong khi các lưỡi cắt nhỏ hơn, quay ở tốc độ cao hơn, thích hợp hơn cho các vật liệu compozit mỏng. Cấu hình nhiều lưỡi cho phép lưỡi cắt sợi carbon vạch đường trên bề mặt trước khi lưỡi chính cắt xuyên qua, từ đó giảm hiện tượng tưa sợi và cải thiện độ nhẵn bề mặt.
Tốc độ trục chính phù hợp là yếu tố then chốt cho thành công của dụng cụ cắt sợi carbon. Tốc độ quay quá nhanh có nguy cơ làm cháy nhựa và gây tách lớp; tốc độ quá chậm dẫn đến gãy sợi và mép cắt thô. Một dụng cụ cắt sợi carbon chất lượng hoạt động trong khoảng tốc độ hẹp, thường từ 5.000 đến 15.000 RPM tùy thuộc vào kích thước lưỡi cắt và độ dày vật liệu. Tốc độ tiến dao phải được kiểm soát chính xác—quá mạnh sẽ làm lưỡi cắt quá tải, quá nhẹ nhàng sẽ tích tụ nhiệt ma sát. Các hệ thống dụng cụ cắt sợi carbon hiện đại sử dụng bộ biến tần, bộ điều khiển logic lập trình được và giám sát tải trọng thời gian thực để tự động duy trì thông số tối ưu. Người vận hành có thể điều chỉnh cài đặt tức thì dựa trên phản hồi vật liệu, đặc trưng âm thanh và quan sát trực quan về chất lượng đường cắt.
Một máy cắt sợi carbon phải duy trì độ cứng vững cao và giảm thiểu rung động để tạo ra các đường cắt chính xác trên các vật liệu giòn. Chất lượng bạc đạn, độ đảo trục chính và độ cứng cấu trúc đều ảnh hưởng đến độ chính xác cuối cùng của đường cắt. Rung động quá mức gây ra các vệt rung (chatter marks), gãy sợi và sai lệch kích thước, dẫn đến việc loại bỏ chi tiết hoàn thiện. Các thiết kế máy cắt sợi carbon tiên tiến sử dụng bạc đạn bi chính xác, trục chính được cân bằng và vật liệu giảm chấn nhằm loại bỏ các nguồn gây rung động. Việc kẹp phôi phải chắc chắn và phân bố đều để ngăn ngừa hiện tượng nâng lên hoặc trượt trong quá trình cắt. Một số hệ thống máy cắt sợi carbon tích hợp cảm biến tải động, có khả năng điều chỉnh tốc độ trục chính theo thời gian thực nếu mức rung vượt ngưỡng an toàn, từ đó bảo vệ cả lưỡi cắt lẫn phôi.
Khi một dụng cụ cắt sợi carbon thực hiện các thao tác định tuyến hoặc tạo hình, việc kiểm soát chính xác tốc độ và tốc độ tiến càng trở nên quan trọng hơn nữa vì lưỡi cắt phải xử lý mức độ ăn cắt thay đổi khi di chuyển dọc theo đường viền. Các đường chạy dao nên giảm thiểu lực hướng tâm và tránh những thay đổi đột ngột về hướng. Việc sử dụng phương pháp phay thuận (climb milling) đối với dụng cụ cắt sợi carbon trong công việc tạo hình là có lợi khi độ ổn định của thiết bị cho phép — lúc này lưỡi cắt đi xuống thay vì đi lên, giúp giảm hiện tượng sợi bị nhổ ra và giảm xáo trộn bề mặt. Các lần gia công tinh với tốc độ tiến thấp hơn sẽ loại bỏ phần vật liệu còn sót lại sau các lần gia công thô, từ đó nâng cao độ chính xác kích thước và chất lượng bề mặt. Gia công nhiều giai đoạn — cắt thô với thông số mạnh mẽ, sau đó cắt tinh với thông số thận trọng — là phương pháp tối ưu để đạt được dung sai chặt chẽ khi dùng dụng cụ cắt sợi carbon.
Việc cắt xuyên qua các tấm hợp chất bằng dụng cụ cắt sợi carbon đòi hỏi phải kiểm soát hiện tượng tách lớp ở mặt thoát ra của vết cắt. Khi lưỡi cắt xuyên thủng các lớp cuối cùng, nhựa có thể nứt phía trước lưỡi cắt, làm tách rời các lớp vật liệu. Vật liệu đỡ đặt phía sau phôi sẽ tạo điểm tựa, ngăn ngừa hiện tượng tách lớp ở mặt thoát ra khi dụng cụ cắt sợi carbon thực hiện cắt xuyên. Một số xưởng sử dụng các lớp vật liệu tiêu hao hoặc tấm đỡ hợp chất. Giảm tốc độ tiến dao khi lưỡi cắt tiếp cận mặt thoát ra giúp hạn chế tối đa hư hại. Người vận hành dụng cụ cắt sợi carbon cần kiểm tra cẩn thận cả hai mặt của các vết cắt xuyên — hiện tượng tách lớp ở mặt thoát ra thường nghiêm trọng hơn tổn thương ở mặt nhập và là một vấn đề chất lượng phổ biến nếu không được quản lý chủ động.
Máy cắt sợi carbon tích hợp các vật liệu lưỡi cắt chuyên dụng (thường là kim cương hoặc gốm), hình dạng lưỡi cắt được tối ưu hóa và hệ thống điều khiển tốc độ/tốc độ tiến chính xác, được thiết kế đặc biệt cho vật liệu compozit. Các dụng cụ cắt kim loại tiêu chuẩn hoạt động ở tốc độ khác nhau và có thiết kế lưỡi cắt không phù hợp với vật liệu compozit. Hình dạng lưỡi cắt của máy cắt sợi carbon giúp giảm thiểu lực ngang gây tách sợi và nứt nền nhựa—điều mà các dụng cụ tiêu chuẩn không thể ngăn chặn. Thiết bị này cũng duy trì dung sai chặt chẽ hơn đối với độ rung tâm trục và độ rung tổng thể vì vật liệu compozit yêu cầu mức độ xáo trộn cơ học thấp hơn kim loại để đảm bảo chất lượng.
Máy cắt sợi carbon chủ yếu được tối ưu hóa để cắt các loại polymer gia cố bằng sợi carbon, nhưng cũng có thể xử lý các loại vật liệu tổng hợp từ sợi thủy tinh và sợi aramid nếu điều chỉnh thông số phù hợp. Các nguyên lý cơ bản vẫn không thay đổi: kiểm soát nhiệt độ, giảm thiểu lực ngang và sử dụng lưỡi cắt sắc bén. Tuy nhiên, máy cắt sợi carbon có thể yêu cầu vật liệu lưỡi cắt hoặc tốc độ cắt khác khi dùng cho vật liệu tổng hợp từ sợi thủy tinh — vốn thường mềm hơn nhưng dễ bị suy giảm chất lượng nền hơn. Sợi aramid cứng hơn và tạo ra tải cắt khác biệt, do đó cần tối ưu hóa riêng biệt. Luôn xác minh rằng nhà sản xuất máy cắt sợi carbon đã thử nghiệm thiết bị của họ trên đúng loại vật liệu tổng hợp mà bạn dự định cắt.
Tần suất thay lưỡi cắt phụ thuộc vào khối lượng cắt, độ dày vật liệu và tốc độ sản xuất. Một máy cắt sợi carbon có lưỡi cắt PCD có thể hoạt động từ 100 đến 500 giờ trước khi cần mài lại, trong khi lưỡi cắt gốm đòi hỏi bảo trì thường xuyên hơn. Các cơ sở sản xuất quy mô lớn thường thay lưỡi cắt trước khi chúng bị cùn đáng kể nhằm duy trì chất lượng ổn định. Người vận hành máy cắt sợi carbon nên kiểm tra định kỳ lưỡi cắt để phát hiện các dấu hiệu như mẻ, đổi màu hoặc suy giảm hiệu suất. Dịch vụ mài chuyên nghiệp có thể khôi phục hình dạng cạnh cắt, tuy nhiên việc mài đi mài lại nhiều lần cuối cùng sẽ khiến việc thay thế trở nên bắt buộc. Việc theo dõi thời gian vận hành của lưỡi cắt giúp dự báo khoảng thời gian thay thế và ngăn ngừa các vấn đề về chất lượng do lưỡi cắt bị mòn.
 Tin nóng
2026-10-24
2026-10-20
2026-10-16
2026-10-12
2026-10-08
2026-09-24
JINAN DAKE cung cấp máy cắt laser CNC công nghiệp cho ứng dụng bao bì, quảng cáo, da và bảng cách âm. Chuyên môn hơn 10 năm, hơn 5.000 đơn vị đã giao, độ chính xác do nghiên cứu và phát triển thúc đẩy. Yêu cầu báo giá ngay hôm nay.
Room 507, Building 1, Hisense Innovation Valley, Shunhua Road Subdistrict, Jinan City,Shandong Province,China
Copyright © 2026 Jinan DAKE CNC Equipment Co.,Ltd All rights reserved. CHÍNH SÁCH BẢO MẬT

 EN