 ×


Acortador de fibra de carbono representa una herramienta de precisión especializada diseñada para manejar algunos de los materiales más exigentes en la fabricación moderna. Al trabajar con materiales compuestos de alta resistencia, los desafíos son significativos: los métodos tradicionales de corte suelen fallar, provocando deslaminación, extracción de fibras y degradación superficial. Comprender cómo un cortador de fibra de carbono aborda estos desafíos es fundamental para cualquier instalación que trabaje con compuestos avanzados en aplicaciones aeroespaciales, automotrices o industriales. Este artículo explora los principios mecánicos, las características de diseño y las estrategias operativas que permiten a un cortador de fibra de carbono procesar con éxito materiales de alta resistencia sin comprometer la calidad ni la integridad estructural.
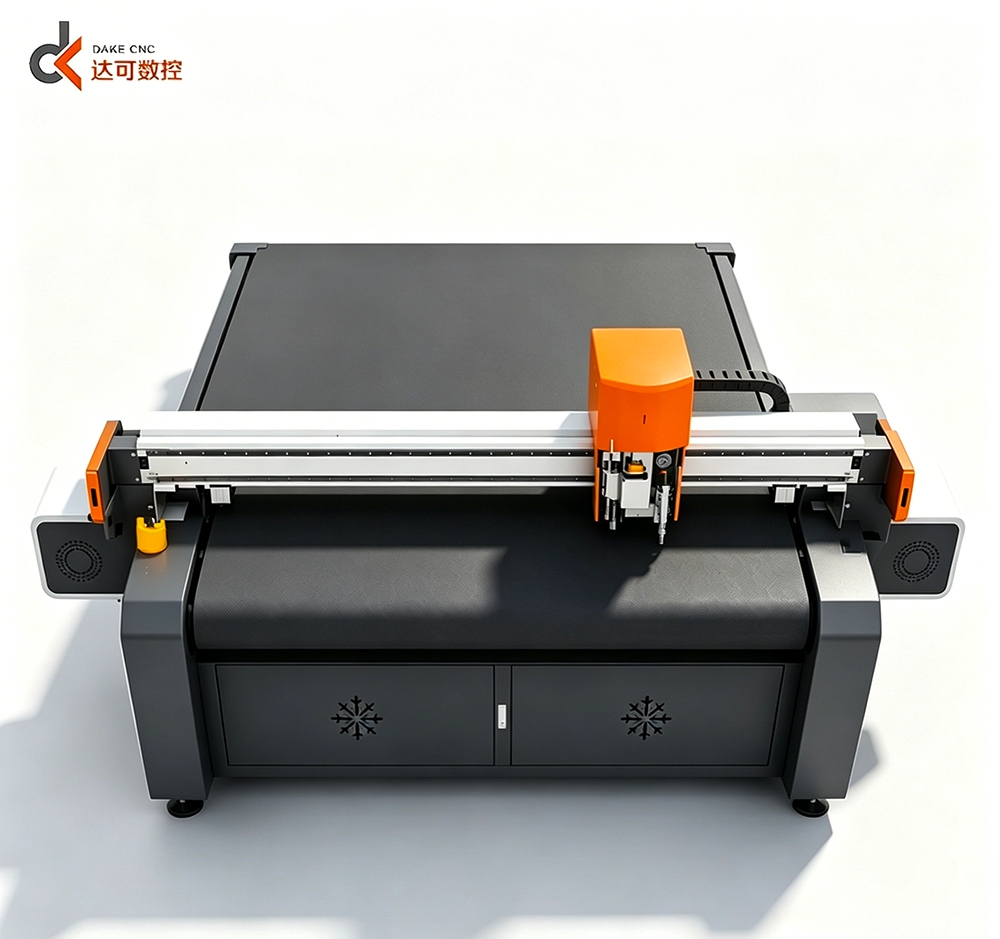
La eficacia de cualquier cortador de fibra de carbono depende de comprender las propiedades únicas del material que hacen complejo el corte de compuestos. Los polímeros reforzados con fibra de carbono combinan una resistencia a la tracción extrema con fragilidad, lo que significa que resisten el estiramiento, pero resisten mal la flexión y se fracturan bajo esfuerzo lateral. Por lo tanto, un cortador de fibra de carbono debe emplear técnicas que minimicen las fuerzas laterales, controlen la generación de calor y mantengan velocidades de avance constantes. Los equipos modernos combinan geometrías avanzadas de cuchilla, velocidades optimizadas del eje principal y sistemas de guiado de precisión para crear un entorno de corte controlado, tal como exigen los materiales de alta resistencia.
Los compuestos de fibra de carbono consisten en refuerzos de fibra continua o cortada integrados en una matriz de resina. Esta estructura heterogénea genera desafíos únicos de corte que un cortador estándar de fibra de carbono debe resolver. Las fibras se orientan en direcciones específicas, y cortar en ángulo recto respecto a la dirección de las fibras difiere fundamentalmente de cortar paralelamente a dicha orientación. Cuando un cortador de fibra de carbono encuentra fibras perpendiculares a la trayectoria de corte, debe seccionar individualmente cada fibra de forma limpia mientras contiene la matriz de resina. Un desalineamiento o una técnica inadecuada provocan la fractura de la resina delante de la hoja, causando deslamination, es decir, la separación interna de capas.
El corte a alta velocidad genera calor por fricción, lo que puede degradar la matriz polimérica que rodea las fibras de carbono. A diferencia del corte de metales, donde parte del calor se disipa a través de las virutas, una cortadora de fibra de carbono debe gestionar el esfuerzo térmico sin sobrecalentar la pieza de trabajo. Un exceso de calor ablanda la resina, debilita la unión entre fibra y matriz y puede provocar marcas de quemadura o decoloración. Los diseños avanzados de cortadoras de fibra de carbono incorporan sistemas de refrigeración, velocidades de corte optimizadas y controles de velocidad de avance para mantener la temperatura dentro de los límites aceptables. El corte por chorro de agua y el corte con ayuda de refrigerante representan enfoques alternativos que un operador de cortadora de fibra de carbono podría emplear cuando la gestión térmica resulta crítica para aplicaciones de alta precisión.
El material de la cuchilla es fundamental para el rendimiento del cortador de fibra de carbono. Las cuchillas recubiertas con diamante ofrecen una dureza y retención del filo superiores, lo que las hace ideales para la producción en grandes volúmenes, donde un cortador de fibra de carbono opera de forma continua. Las cuchillas de diamante policristalino (PCD) combinan una dureza extrema con resistencia a los impactos, evitando fracturas al encontrarse con haces densos de fibra de carbono. Las cuchillas de cerámica constituyen una alternativa más económica para trabajos de menor volumen, aunque requieren sustitución con mayor frecuencia. El operador de un cortador de fibra de carbono debe seleccionar el tipo de cuchilla según el volumen de producción, el espesor del material y las restricciones presupuestarias. El mantenimiento adecuado de la cuchilla —incluyendo inspecciones periódicas para detectar astillamientos y daños en el filo— prolonga su vida útil y mantiene la calidad del corte.
La forma en que se afila la hoja de un cortador de fibra de carbono determina si los cortes serán limpios o desiguales. Una geometría afilada de la hoja, con un ángulo de gancho y un ángulo de desahogo adecuados, minimiza la desviación lateral y la extracción de fibras. Un cortador de fibra de carbono diseñado para materiales compuestos suele tener un ángulo de gancho negativo o neutro, lo que brinda mayor soporte a las fibras frágiles durante el corte. El diámetro, el espesor y el número de dientes por pulgada (TPI) de la hoja influyen en la agresividad con que el cortador de fibra de carbono avanza a través de la pieza de trabajo. Las hojas de mayor diámetro que giran a velocidades más bajas producen cortes más limpios en laminados gruesos, mientras que las hojas más pequeñas a velocidades más altas son adecuadas para compuestos más delgados. Las configuraciones con múltiples hojas permiten que el cortador de fibra de carbono raye previamente la superficie antes de que la hoja principal realice el corte completo, reduciendo el astillamiento y mejorando el acabado superficial.
La velocidad de rotación adecuada del eje es fundamental para el éxito del cortador de fibra de carbono. Una rotación demasiado rápida puede quemar la resina y provocar deslaminación; una operación demasiado lenta causa rotura de las fibras y bordes irregulares. Un cortador de fibra de carbono de calidad funciona dentro de una estrecha ventana de velocidad, normalmente entre 5 000 y 15 000 rpm, según el tamaño de la cuchilla y el grosor del material. La velocidad de avance debe controlarse con precisión: si es demasiado agresiva, la cuchilla se sobrecarga; si es demasiado conservadora, se acumula calor por fricción. Los sistemas modernos de cortadores de fibra de carbono emplean variadores de frecuencia, controladores lógicos programables y monitoreo en tiempo real de la carga para mantener automáticamente los parámetros óptimos. Los operadores pueden ajustar los parámetros sobre la marcha basándose en la retroalimentación del material, la firma acústica y la observación visual de la calidad del corte.
Una cortadora de fibra de carbono debe mantener un soporte rígido y minimizar las vibraciones para producir cortes precisos en materiales frágiles. La calidad de los rodamientos, la desviación radial del eje y la rigidez estructural afectan todos la precisión final del corte. Las vibraciones excesivas provocan marcas de vibración, rotura de fibras y variaciones dimensionales que rechazan las piezas terminadas. Los diseños avanzados de cortadoras de fibra de carbono emplean rodamientos de bolas de precisión, ejes equilibrados y materiales amortiguadores para eliminar las fuentes de vibración. La sujeción de la pieza de trabajo debe ser firme y distribuida uniformemente para evitar levantamiento o deslizamiento durante el corte. Algunos sistemas de cortadoras de fibra de carbono incluyen detección dinámica de carga, que ajusta la velocidad del eje en tiempo real si las vibraciones superan los umbrales seguros, protegiendo tanto la cuchilla como la pieza de trabajo.
Cuando una fresa de fibra de carbono realiza operaciones de fresado de contorno o perfilado, el control preciso de la velocidad y la velocidad de avance se vuelve aún más crítico, ya que la herramienta debe gestionar una participación variable en el corte al desplazarse a lo largo del perfil. Las trayectorias de la herramienta deben minimizar las fuerzas radiales y evitar cambios bruscos de dirección. Una fresa de fibra de carbono utilizada para perfilado se beneficia de estrategias de fresado ascendente cuando la estabilidad del equipo lo permite: en este caso, la herramienta corta hacia abajo en lugar de hacia arriba, reduciendo la extracción de fibras y la alteración superficial. Los pasos de acabado a velocidades de avance más bajas eliminan el material residual dejado por los cortes de desbaste, mejorando la precisión dimensional y la calidad superficial. El corte en varias etapas —desbaste con parámetros agresivos, seguido de pasadas de acabado con ajustes conservadores— constituye una práctica recomendada para lograr tolerancias ajustadas con una fresa de fibra de carbono.
El corte a través de paneles compuestos con una fresa de fibra de carbono requiere gestionar la deslaminación en el lado de salida del corte. Al atravesar las capas finales, la hoja puede provocar grietas en la resina por delante de su avance, separando las capas. Un material de soporte colocado detrás de la pieza de trabajo brinda apoyo y evita la deslaminación en la salida cuando una fresa de fibra de carbono realiza un corte a través. Algunos talleres utilizan capas sacrificiales o tableros de soporte compuestos. Reducir la velocidad de avance conforme la hoja se acerca al lado de salida ayuda a minimizar los daños. El operario de una fresa de fibra de carbono debe inspeccionar cuidadosamente ambos lados de los cortes a través: la deslaminación en la salida suele superar los daños en la entrada y representa un problema frecuente de calidad si no se gestiona activamente.
Una cortadora de fibra de carbono incorpora materiales especializados para las cuchillas (normalmente diamante o cerámica), una geometría de corte optimizada y sistemas de control preciso de velocidad/avance diseñados específicamente para materiales compuestos. Las herramientas convencionales para cortar metales operan a velocidades distintas y tienen diseños de cuchilla inadecuados para compuestos. La forma de la cuchilla de una cortadora de fibra de carbono minimiza las fuerzas laterales que provocarían la separación de las fibras y la fisuración de la matriz, lo cual las herramientas convencionales no pueden evitar. Además, este equipo mantiene tolerancias más ajustadas en la desviación radial del husillo y en las vibraciones, ya que los compuestos requieren menos perturbación mecánica que los metales para conservar su calidad.
Aunque un cortador de fibra de carbono está optimizado principalmente para polímeros reforzados con fibra de carbono, también puede procesar compuestos de fibra de vidrio y aramida mediante ajustes de parámetros. Los principios fundamentales siguen siendo los mismos: controlar el calor, minimizar las fuerzas laterales y utilizar bordes de corte afilados. Sin embargo, un cortador de fibra de carbono podría requerir materiales distintos para las cuchillas o velocidades diferentes al trabajar con compuestos de fibra de vidrio, que suelen ser más blandos pero más propensos a la degradación de la matriz. Las fibras de aramida son más resistentes y generan cargas de corte diferentes, lo que exige una optimización específica. Siempre verifique que el fabricante del cortador de fibra de carbono haya probado su equipo con el tipo específico de material compuesto que planea cortar.
La frecuencia de sustitución de las cuchillas depende del volumen de corte, del grosor del material y de la velocidad de producción. Una cortadora de fibra de carbono con una cuchilla de DPC puede funcionar entre 100 y 500 horas antes de necesitar afilado, mientras que las cuchillas de cerámica requieren un mantenimiento más frecuente. Las instalaciones de alta producción suelen sustituir las cuchillas antes de que se desgasten notablemente para mantener una calidad constante. El operario de una cortadora de fibra de carbono debe inspeccionar regularmente las cuchillas en busca de astillamiento, decoloración o degradación del rendimiento. Servicios profesionales de afilado pueden restaurar la geometría del filo de la cuchilla, aunque el afilado repetido hace inevitable, al final, su sustitución. Registrar el tiempo de funcionamiento de las cuchillas ayuda a predecir los intervalos de sustitución y evita problemas de calidad derivados de cuchillas desgastadas.
 Noticias destacadas
2026-10-24
2026-10-20
2026-10-16
2026-10-12
2026-10-08
2026-09-24
JINAN DAKE ofrece máquinas industriales de corte láser CNC para aplicaciones en embalaje, publicidad, cuero y paneles acústicos. Más de 10 años de experiencia, más de 5000 unidades entregadas, precisión impulsada por I+D. Solicite una cotización hoy mismo.
Room 507, Building 1, Hisense Innovation Valley, Shunhua Road Subdistrict, Jinan City,Shandong Province,China
Copyright © 2026 Jinan DAKE CNC Equipment Co.,Ltd All rights reserved. POLÍTICA DE PRIVACIDAD

 EN