 ×


Acortador de fibra de carbono representa uma ferramenta de precisão especializada, projetada para lidar com alguns dos materiais mais exigentes na manufatura moderna. Ao trabalhar com materiais compósitos de alta resistência, os desafios são significativos: métodos tradicionais de corte frequentemente falham, causando deslaminação, arrancamento de fibras e degradação superficial. Compreender como uma ferramenta de corte em fibra de carbono enfrenta esses desafios é essencial para qualquer instalação que trabalhe com compósitos avançados em aplicações aeroespaciais, automotivas ou industriais. Este artigo explora os princípios mecânicos, as características de projeto e as estratégias operacionais que permitem a uma ferramenta de corte em fibra de carbono processar com sucesso materiais de alta resistência, sem comprometer a qualidade ou a integridade estrutural.
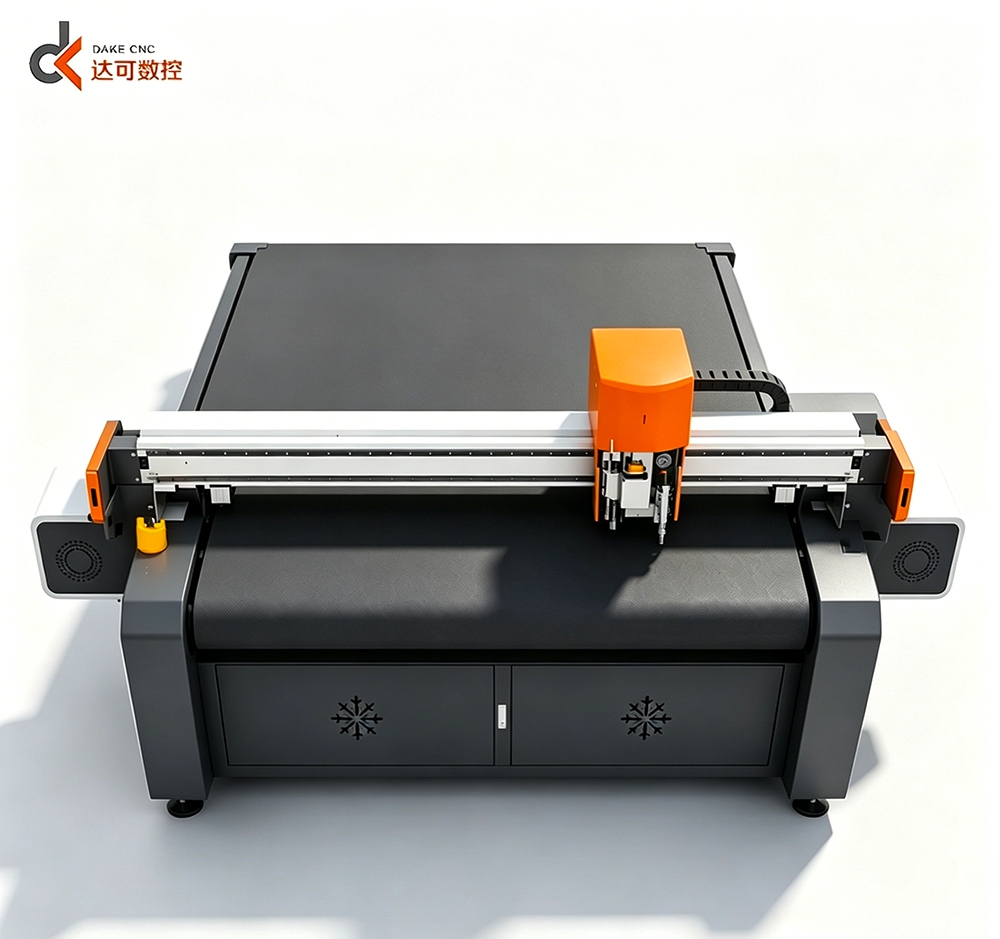
A eficácia de qualquer cortador de fibra de carbono depende da compreensão das propriedades únicas do material que tornam o corte de compósitos complexo. Os polímeros reforçados com fibra de carbono combinam resistência à tração extrema com fragilidade, ou seja, resistem ao alongamento, mas resistem mal à flexão e fraturam-se sob tensão lateral. Um cortador de fibra de carbono deve, portanto, empregar técnicas que minimizem forças laterais, controlem a geração de calor e mantenham taxas de avanço constantes. Equipamentos modernos combinam geometria avançada de lâminas, velocidades de eixo otimizadas e sistemas de orientação de precisão para criar um ambiente de corte controlado, exigido por materiais de alta resistência.
Compósitos de fibra de carbono consistem em reforço contínuo ou picado de fibra embutido em uma matriz de resina. Essa estrutura heterogênea cria desafios únicos de corte que um cortador padrão de fibra de carbono deve resolver. As fibras se orientam em direções específicas, e cortar perpendicularmente à direção das fibras difere fundamentalmente de cortar paralelamente à sua orientação. Quando um cortador de fibra de carbono encontra fibras perpendiculares à trajetória de corte, ele deve seccionar individualmente as fibras de forma limpa, ao mesmo tempo que contém a matriz de resina. Um desalinhamento ou técnica inadequada faz com que a resina se fracture à frente da lâmina, causando deslaminação, na qual as camadas se separam internamente.
O corte em alta velocidade gera calor por fricção, o que pode degradar a matriz polimérica que envolve as fibras de carbono. Ao contrário do corte de metais, no qual parte do calor se dissipa através das aparas, uma ferramenta de corte para fibras de carbono deve gerenciar a tensão térmica sem superaquecer a peça trabalhada. O excesso de calor amolece a resina, enfraquece a ligação entre fibra e matriz e pode causar marcas de queima ou descoloração. Projetos avançados de ferramentas de corte para fibras de carbono incorporam sistemas de refrigeração, velocidades de corte otimizadas e controles de taxa de avanço para manter a temperatura dentro de faixas aceitáveis. O corte por jato d’água e o corte assistido por refrigerante representam abordagens alternativas que um operador de ferramenta de corte para fibras de carbono pode empregar quando o gerenciamento térmico se torna crítico em aplicações de alta precisão.
O material da lâmina é fundamental para o desempenho do cortador de fibra de carbono. Lâminas revestidas a diamante oferecem dureza superior e retenção de borda, tornando-as ideais para produção em grande volume, onde um cortador de fibra de carbono opera continuamente. Lâminas de diamante policristalino (PCD) combinam dureza extrema com resistência ao choque, evitando fraturas ao encontrar feixes duros de fibra de carbono. Lâminas cerâmicas fornecem uma alternativa mais econômica para trabalhos de menor volume, embora exijam substituição mais frequente. O operador de um cortador de fibra de carbono deve selecionar o tipo de lâmina com base no volume de produção, na espessura do material e nas restrições de custo. A manutenção adequada da lâmina, incluindo inspeção regular para lascamento e danos na borda de corte, prolonga sua vida útil e mantém a qualidade do corte.
A forma como uma lâmina cortadora de fibra de carbono é afiada determina se os cortes serão limpos ou irregulares. Uma geometria afiada da lâmina, com ângulo de gancho e ângulo de folga adequados, minimiza a deflexão lateral e a extração das fibras. Um cortador de fibra de carbono projetado para compósitos normalmente apresenta um ângulo de gancho negativo ou neutro, o que oferece melhor suporte às fibras frágeis durante o corte. O diâmetro, a espessura e o TPI (dentes por polegada) da lâmina influenciam a agressividade com que o cortador de fibra de carbono avança através da peça trabalhada. Lâminas de maior diâmetro operando em velocidades mais baixas produzem cortes mais limpos em laminados espessos, enquanto lâminas menores em velocidades mais altas são adequadas para compósitos mais finos. Configurações com múltiplas lâminas permitem que o cortador de fibra de carbono risque a superfície antes que a lâmina principal realize o corte completo, reduzindo lascamentos e melhorando o acabamento superficial.
A velocidade adequada do eixo é fundamental para o sucesso do cortador de fibra de carbono. A rotação excessivamente rápida pode queimar a resina e causar deslaminação; já uma operação muito lenta provoca a ruptura das fibras e bordas irregulares. Um cortador de fibra de carbono de qualidade opera dentro de uma faixa estreita de velocidade, normalmente entre 5.000 e 15.000 RPM, dependendo do tamanho da lâmina e da espessura do material. A taxa de avanço deve ser controlada com precisão: se for excessivamente agressiva, a lâmina sobrecarrega-se; se for excessivamente conservadora, o calor gerado pelo atrito acumula-se. Sistemas modernos de cortadores de fibra de carbono empregam inversores de frequência variável, controladores lógicos programáveis e monitoramento em tempo real da carga para manter automaticamente os parâmetros ideais. Os operadores podem ajustar as configurações instantaneamente com base no feedback do material, na assinatura sonora e na observação visual da qualidade do corte.
Uma máquina de corte em fibra de carbono deve manter um suporte rígido e minimizar vibrações para produzir cortes precisos em materiais frágeis. A qualidade dos rolamentos, a excentricidade do eixo e a rigidez estrutural afetam todos a precisão final do corte. Vibrações excessivas causam marcas de trinca, quebra das fibras e variações dimensionais que levam à rejeição das peças acabadas. Projetos avançados de máquinas de corte em fibra de carbono empregam rolamentos de esferas de precisão, eixos balanceados e materiais amortecedores para eliminar fontes de vibração. A fixação da peça deve ser firme e uniformemente distribuída para evitar levantamento ou deslizamento durante o corte. Alguns sistemas de máquinas de corte em fibra de carbono incluem detecção dinâmica de carga, que ajusta a velocidade do eixo em tempo real caso as vibrações ultrapassem os limites seguros, protegendo tanto a lâmina quanto a peça.
Quando uma fresa de fibra de carbono realiza operações de usinagem de contorno ou perfilamento, o controle preciso da velocidade e da avanço torna-se ainda mais crítico, pois a ferramenta deve suportar variações no engajamento de corte ao se deslocar ao longo do perfil. Os trajetos da ferramenta devem minimizar forças radiais e evitar mudanças bruscas de direção. Uma fresa de fibra de carbono utilizada para perfilamento obtém vantagens com abordagens de fresagem em sentido ascendente (climb milling), desde que a estabilidade do equipamento o permita; nesse caso, a ferramenta corta para baixo, em vez de para cima, reduzindo a extração de fibras e a perturbação da superfície. Passadas de acabamento com taxas de avanço mais baixas removem o material deixado pelos cortes preliminares, melhorando a precisão dimensional e a qualidade superficial. O corte em múltiplos estágios — corte preliminar com parâmetros agressivos, seguido por cortes de acabamento com configurações conservadoras — representa a melhor prática para atingir tolerâncias rigorosas com uma fresa de fibra de carbono.
O corte de painéis compostos com corte transversal utilizando uma ferramenta de corte em fibra de carbono exige o controle da deslaminação no lado de saída do corte. À medida que a lâmina perfura as últimas camadas, a resina pode trincar à frente da lâmina, separando as camadas. Um material de apoio posicionado atrás da peça fornece suporte, prevenindo a deslaminação na saída quando uma ferramenta de corte em fibra de carbono realiza o corte completo. Algumas oficinas utilizam camadas sacrificiais ou placas de apoio compostas. Reduzir a velocidade de avanço à medida que a lâmina se aproxima do lado de saída ajuda a minimizar danos. O operador de uma ferramenta de corte em fibra de carbono deve inspecionar cuidadosamente ambos os lados dos cortes transversais — a deslaminação na saída frequentemente supera os danos na entrada e representa um problema comum de qualidade caso não seja gerenciada ativamente.
Uma cortadora de fibra de carbono incorpora materiais especializados para as lâminas (normalmente diamante ou cerâmica), geometria de corte otimizada e sistemas precisos de controle de velocidade/alimentação, projetados especificamente para materiais compósitos. Ferramentas convencionais para corte de metais operam a velocidades diferentes e possuem designs de lâmina inadequados para compósitos. A forma da lâmina de uma cortadora de fibra de carbono minimiza forças laterais que causariam separação das fibras e fissuração da matriz — algo que ferramentas convencionais não conseguem evitar. O equipamento também mantém tolerâncias mais rigorosas quanto à excentricidade do eixo e à vibração, pois os compósitos exigem menos perturbação mecânica do que os metais para preservar a qualidade.
Embora um cortador de fibra de carbono seja principalmente otimizado para polímeros reforçados com fibra de carbono, ele também pode processar compósitos de fibra de vidro e aramida mediante ajustes de parâmetros. Os princípios fundamentais permanecem os mesmos: controle da temperatura, minimização das forças laterais e utilização de bordas de corte afiadas. Contudo, um cortador de fibra de carbono pode exigir materiais de lâmina ou velocidades diferentes ao processar compósitos de fibra de vidro, que são geralmente mais moles, mas mais suscetíveis à degradação da matriz. As fibras de aramida são mais resistentes e geram cargas de corte distintas, exigindo otimização específica. Certifique-se sempre de que o fabricante do cortador de fibra de carbono tenha testado seu equipamento no tipo específico de compósito que você pretende cortar.
A frequência de substituição das lâminas depende do volume de corte, da espessura do material e da velocidade de produção. Uma cortadora de fibra de carbono com lâmina de PCD pode operar por 100 a 500 horas antes de ser necessário afiar, enquanto lâminas de cerâmica exigem manutenção mais frequente. Instalações de alta produção normalmente substituem as lâminas antes de elas ficarem significativamente desgastadas, para manter uma qualidade consistente. Um operador de cortadora de fibra de carbono deve inspecionar regularmente as lâminas quanto a lascas, descoloração ou degradação de desempenho. Serviços profissionais de afiação podem restaurar a geometria da borda da lâmina, embora afiações repetidas tornem eventualmente necessária sua substituição. O acompanhamento do tempo de operação das lâminas ajuda a prever os intervalos de substituição e evita problemas de qualidade causados por lâminas desgastadas.
 Notícias Quentes
2026-10-24
2026-10-20
2026-10-16
2026-10-12
2026-10-08
2026-09-24
A JINAN DAKE fornece máquinas industriais de corte a laser CNC para aplicações em embalagens, publicidade, couro e painéis acústicos. Mais de 10 anos de experiência, mais de 5000 unidades entregues, precisão impulsionada por P&D. Solicite uma cotação hoje.
Room 507, Building 1, Hisense Innovation Valley, Shunhua Road Subdistrict, Jinan City,Shandong Province,China
Copyright © 2026 Jinan DAKE CNC Equipment Co.,Ltd All rights reserved. POLÍTICA DE PRIVACIDADE

 EN