 ×


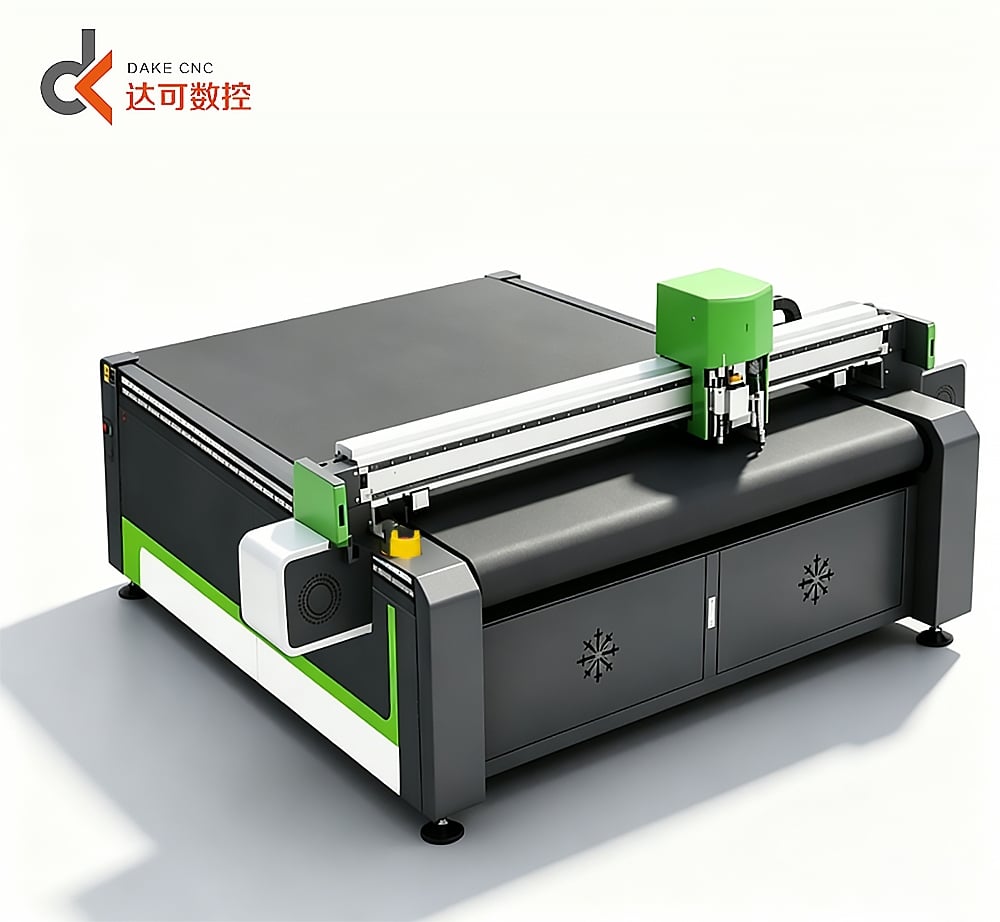
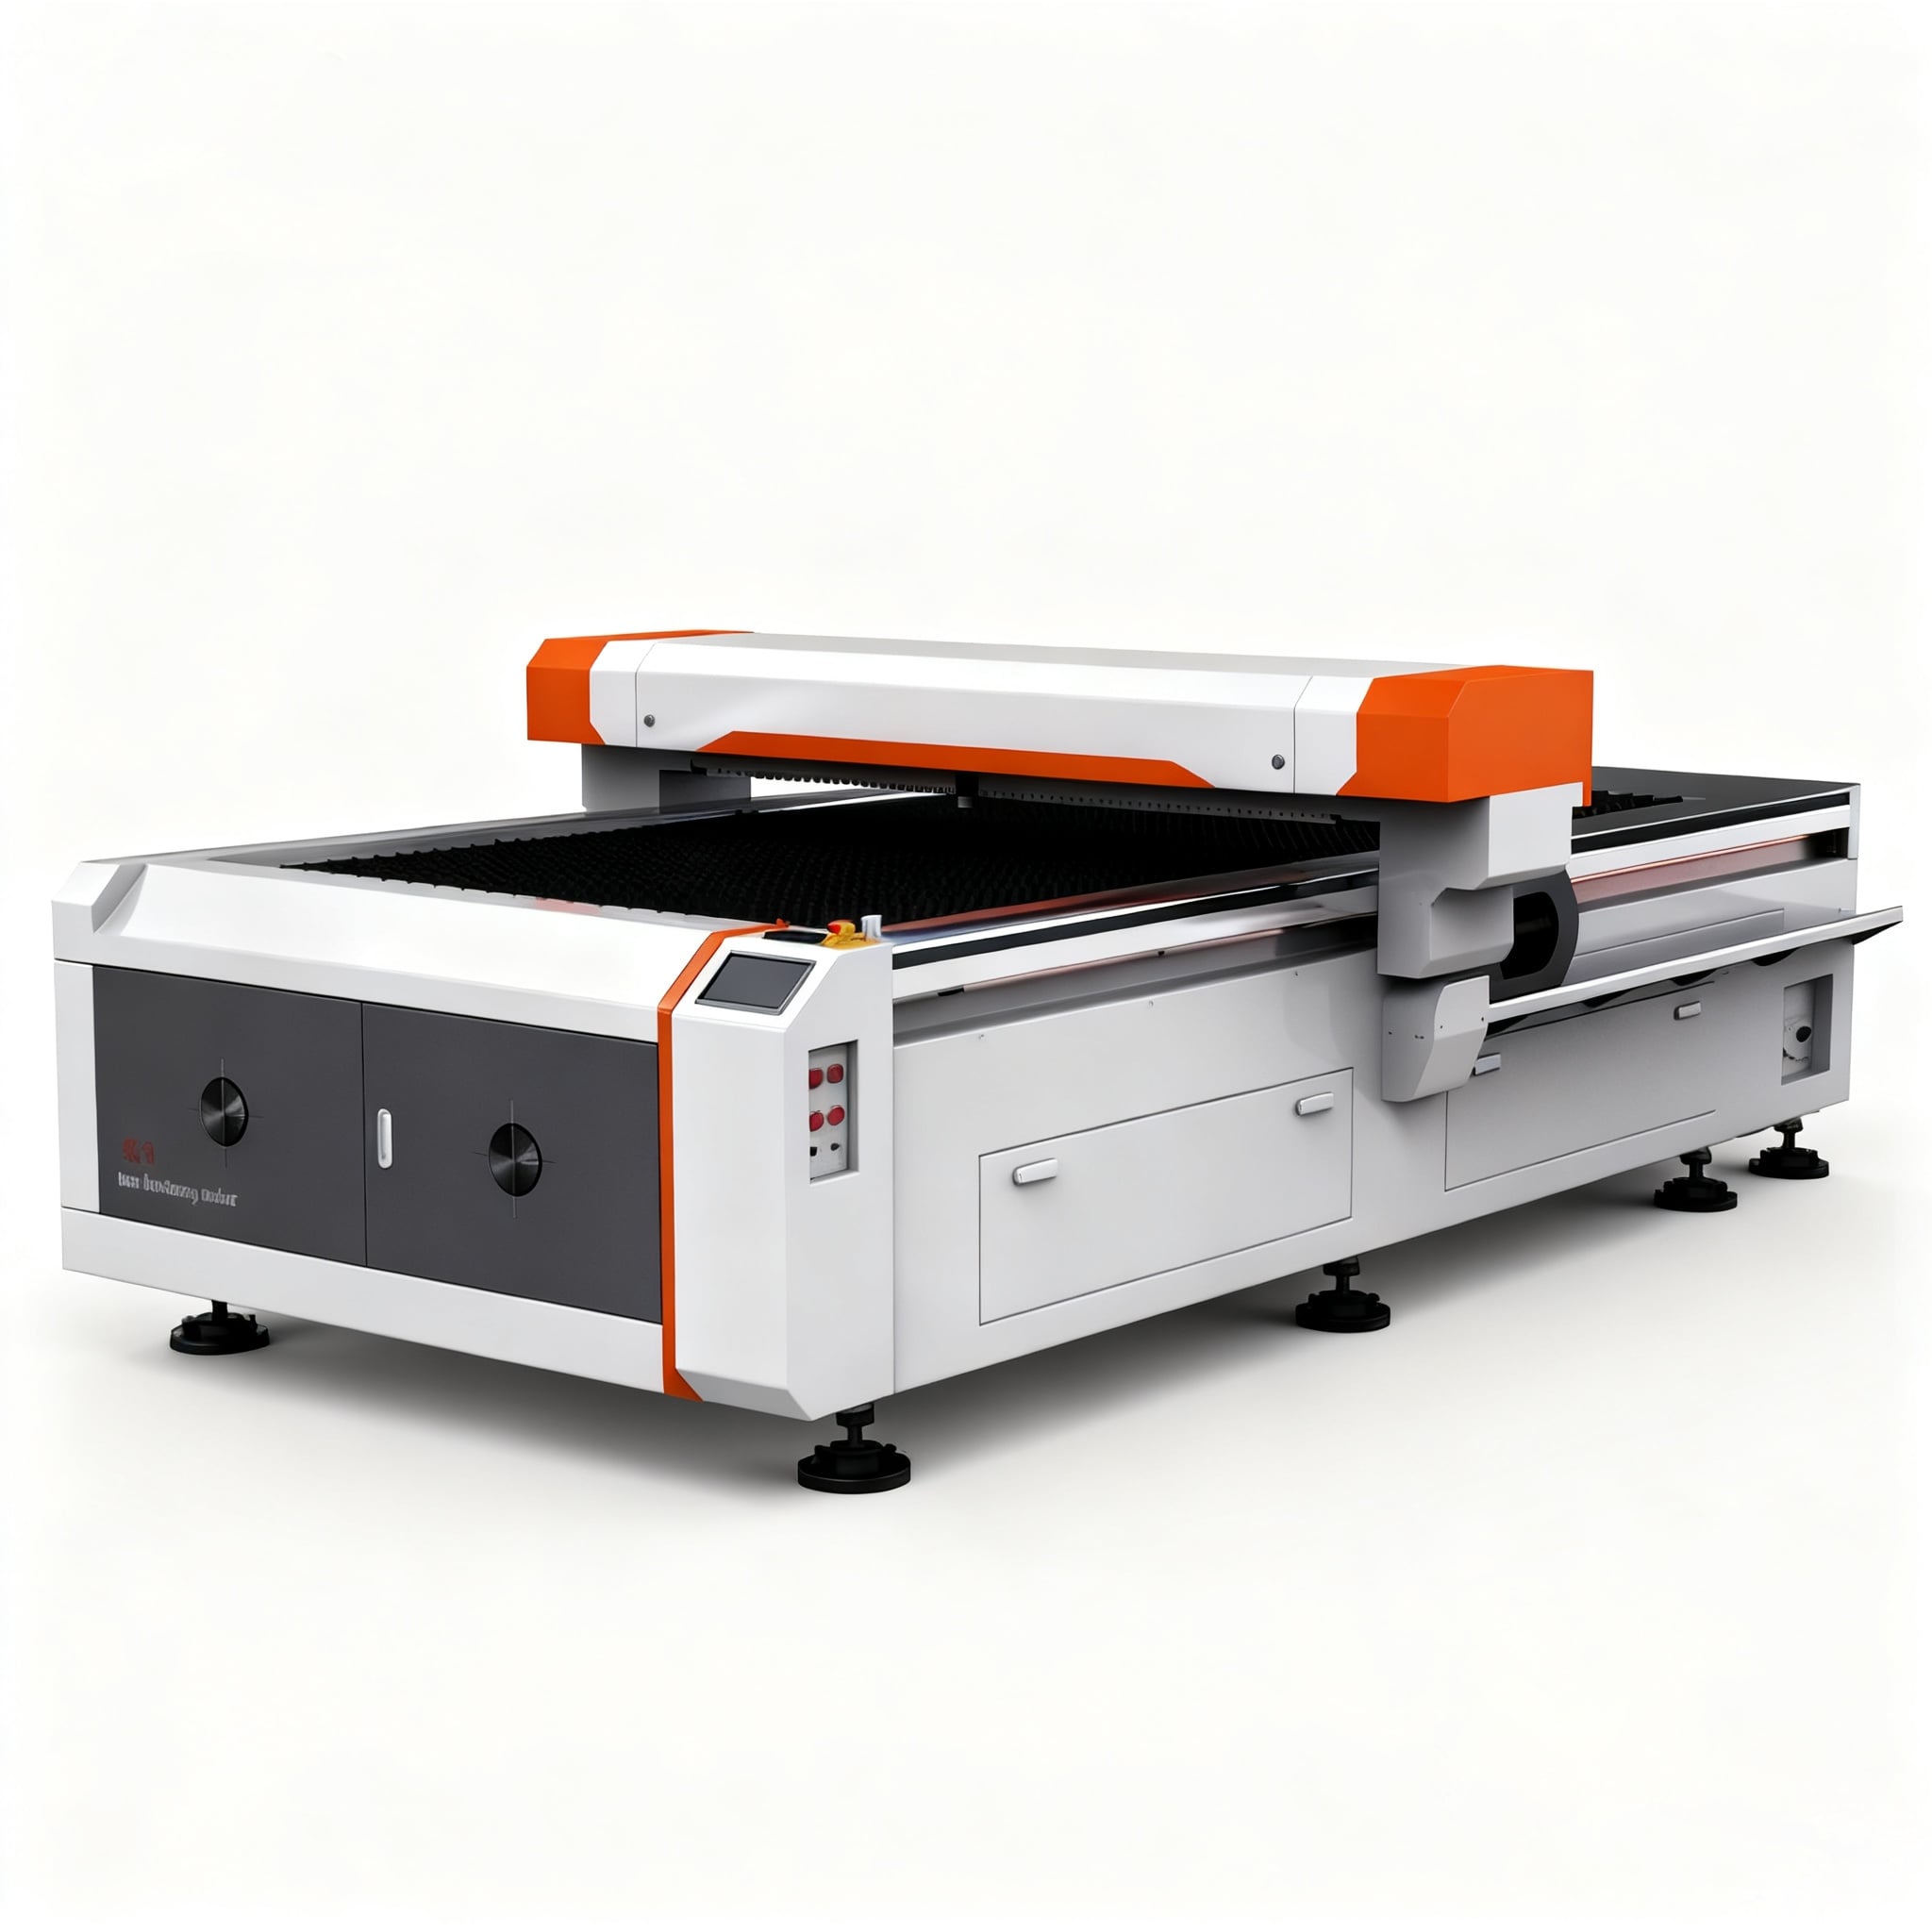
Aurządzenie do cięcia włókna węglowego reprezentuje specjalistyczne narzędzie precyzyjne zaprojektowane do obróbki niektórych najbardziej wymagających materiałów w nowoczesnej produkcji. Przy pracy z materiałami kompozytowymi o wysokiej wytrzymałości problemy są istotne: tradycyjne metody cięcia często zawodzą, powodując delaminację, wyrwanie włókien i degradację powierzchni. Zrozumienie, jak tnący węglowy nożownik radzi sobie z tymi wyzwaniami, jest kluczowe dla każdej placówki zajmującej się zaawansowanymi materiałami kompozytowymi w zastosowaniach lotniczych, motocyklowych lub przemysłowych. W niniejszym artykule omówiono zasady mechaniczne, cechy konstrukcyjne oraz strategie operacyjne umożliwiające tnącemu węglowemu nożownikowi skuteczne przetwarzanie materiałów o wysokiej wytrzymałości bez utraty jakości ani integralności strukturalnej.
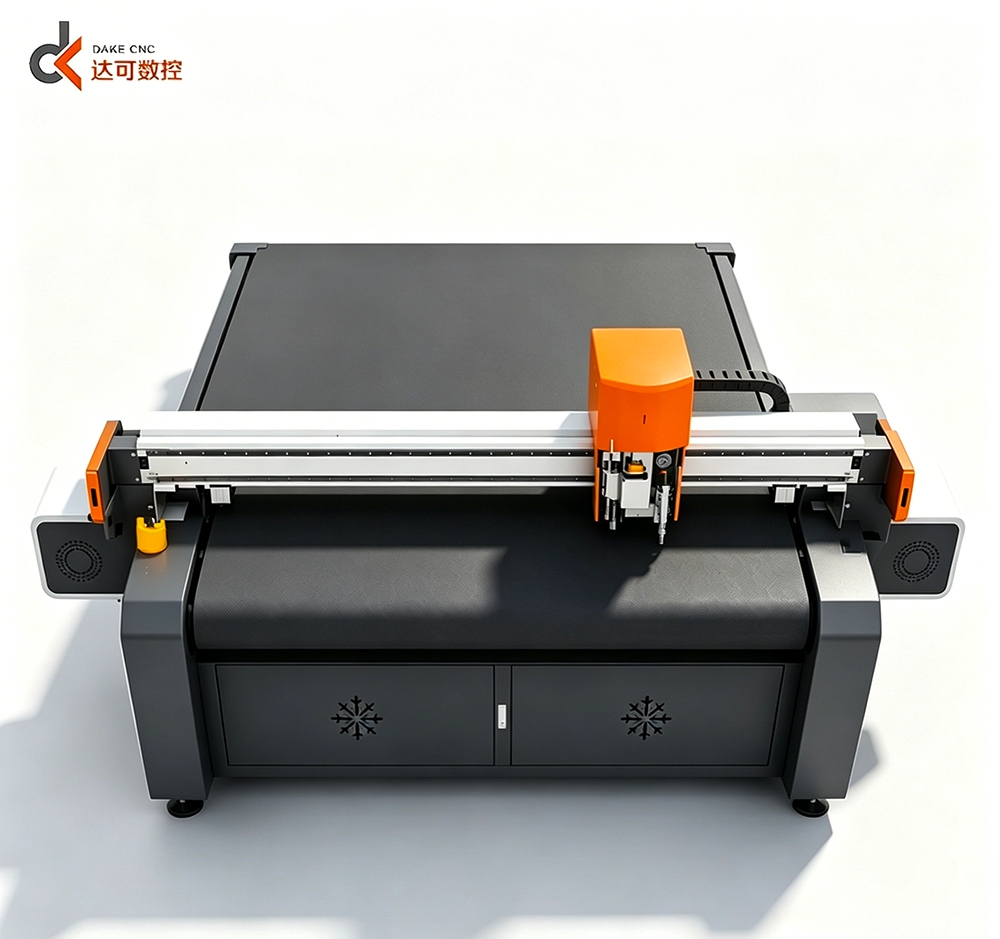
Skuteczność każdego noża do cięcia włókna węglowego zależy od zrozumienia unikalnych właściwości materiału, które czynią cięcie kompozytów złożonym zadaniem. Polimery wzmocnione włóknem węglowym łączą ekstremalną wytrzymałość na rozciąganie z kruchością – oznacza to, że skutecznie opierają się rozciąganiu, ale słabo opierają się zginaniu i pękają pod wpływem naprężeń bocznych. Nóż do cięcia włókna węglowego musi więc stosować techniki minimalizujące siły boczne, kontrolujące generowanie ciepła oraz zapewniające stałe prędkości posuwu. Nowoczesne urządzenia łączą zaawansowaną geometrię ostrza, zoptymalizowane obroty wrzeciona oraz precyzyjne systemy prowadzenia, tworząc kontrolowane środowisko cięcia, jakiego wymagają materiały o wysokiej wytrzymałości.
Kompozyty z włókna węglowego składają się z ciągłego lub pokrojonego wzmocnienia włóknistego osadzonego w macierzy żywicznej. Ta heterogeniczna struktura stwarza unikalne wyzwania związane z cięciem, które musi rozwiązać standardowy nóż do cięcia włókna węglowego. Włókna są ułożone w określonych kierunkach, a cięcie prostopadłe do ich przebiegu różni się zasadniczo od cięcia równoległego do orientacji włókien. Gdy nóż do cięcia włókna węglowego napotyka włókna prostopadłe do toru cięcia, musi je precyzyjnie przeciąć pojedynczo, jednocześnie kontrolując macierz żywiczną. Nieprawidłowe ustawienie lub nieodpowiednia technika powodują pęknięcie żywicy przed ostrzem, co prowadzi do delaminacji – oddzielania się warstw wewnątrz materiału.
Cięcie wysokoprędkościowe generuje ciepło tarcia, które może degradować macierz polimerową otaczającą włókna węglowe. W przeciwieństwie do cięcia metali, gdzie część ciepła rozprasza się przez wióry, frezarka do włókien węglowych musi kontrolować naprężenia termiczne, nie dopuszczając do przegrzania obrabianego materiału. Nadmiar ciepła miękczy żywicę, osłabia połączenie między włóknami a macierzą oraz może powodować ślady spalenia lub przebarwienia. Zaawansowane konstrukcje frezarek do włókien węglowych zawierają systemy chłodzenia, zoptymalizowane prędkości cięcia oraz sterowanie prędkością posuwu, aby utrzymać temperaturę w dopuszczalnym zakresie. Cięcie strumieniem wody i cięcie z użyciem chłodziwa to alternatywne podejścia, których operator frezarki do włókien węglowych może użyć, gdy zarządzanie temperaturą staje się kluczowe w zastosowaniach wymagających wysokiej precyzji.
Materiał ostrza ma podstawowe znaczenie dla wydajności tnącej nożów z włókna węglowego. Ostrza powlekane diamentem charakteryzują się wyjątkową twardością i zdolnością do utrzymywania ostrości, co czyni je idealnym wyborem w produkcji masowej, w której noże z włókna węglowego pracują nieprzerwanie. Ostrza z polikrystalicznego diamentu (PCD) łączą ekstremalną twardość z odpornością na uderzenia, zapobiegając pękaniu przy napotkaniu twardszych wiązek włókna węglowego. Ostrza ceramiczne stanowią bardziej ekonomiczną alternatywę w przypadku mniejszych objętości pracy, choć wymagają częstszej wymiany. Operator noża z włókna węglowego musi wybrać typ ostrza w oparciu o objętość produkcji, grubość materiału oraz ograniczenia budżetowe. Prawidłowa konserwacja ostrzy – w tym regularne sprawdzanie uszkodzeń takich jak skorupki lub uszkodzenia krawędzi tnących – wydłuża ich żywotność i zapewnia stałą jakość cięcia.
Sposób szlifowania ostrza noża do cięcia włókna węglowego decyduje o tym, czy cięcia będą czyste czy nierówne. Ostra geometria ostrza z odpowiednim kątem hakowym i kątem luzu minimalizuje boczne odkształcenie i wyciąganie włókien. Nóż do cięcia włókna węglowego przeznaczony do kompozytów charakteryzuje się zwykle ujemnym lub neutralnym kątem hakowym, który zapewnia lepsze podparcie kruchych włókien podczas cięcia. Średnica, grubość ostrza oraz liczba zębów na cal (TPI) wpływają na to, jak intensywnie nóż do cięcia włókna węglowego może przesuwać się przez obrabiany materiał. Większe ostrza poruszające się z niższą prędkością pozwalają uzyskać czystsze cięcia w grubychn laminatach, podczas gdy mniejsze ostrza pracujące z wyższą prędkością są odpowiednie do cieńszych kompozytów. Konfiguracje wielo-ostrzowe umożliwiają nóż do cięcia włókna węglowego najpierw narysowanie powierzchni przed głównym cięciem, co zmniejsza rozłupywanie i poprawia jakość wykończenia powierzchni.
Poprawna prędkość obrotowa wrzeciona jest kluczowa dla skutecznego cięcia włókna węglowego. Zbyt szybka rotacja grozi spaleniem żywicy i powstaniem odwarstwień; zbyt wolna praca powoduje pękanie włókien i nierówny przebieg krawędzi cięcia. Wysokiej jakości urządzenie do cięcia włókna węglowego działa w wąskim zakresie prędkości obrotowych, zwykle od 5000 do 15 000 obr./min, w zależności od średnicy ostrza i grubości materiału. Prędkość posuwu musi być precyzyjnie kontrolowana — zbyt agresywna prowadzi do przeciążenia ostrza, zbyt ostrożna powoduje gromadzenie się ciepła tarcia. Nowoczesne systemy do cięcia włókna węglowego wykorzystują napędy o zmiennej częstotliwości, sterowniki PLC oraz monitorowanie obciążenia w czasie rzeczywistym, aby automatycznie utrzymywać optymalne parametry. Operatorzy mogą dostosowywać ustawienia w trakcie pracy na podstawie informacji zwrotnej od materiału, charakterystycznego dźwięku oraz wizualnej oceny jakości cięcia.
Maszyna do cięcia włókna węglowego musi zapewniać sztywne podparcie i minimalizować drgania, aby uzyskać precyzyjne cięcia materiałów kruchych. Jakość łożysk, biój wrzeciona oraz sztywność konstrukcji wpływają na dokładność końcowego cięcia. Nadmierne drgania powodują ślady drżenia, pękanie włókien oraz odchylenia wymiarowe, które powodują odrzucenie gotowych elementów. Zaawansowane konstrukcje maszyn do cięcia włókna węglowego wykorzystują precyzyjne łożyska kulkowe, zrównoważone wrzeciony oraz materiały tłumiące drgania w celu wyeliminowania ich źródeł. Uchwyty do mocowania obrabianego przedmiotu muszą zapewniać silne i równomiernie rozłożone przytrzymanie, aby zapobiec uniesieniu się lub przesuwaniu się przedmiotu podczas cięcia. Niektóre systemy maszyn do cięcia włókna węglowego są wyposażone w czujniki dynamicznego obciążenia, które w czasie rzeczywistym dostosowują prędkość obrotową wrzeciona, jeśli poziom drgań przekroczy bezpieczne progowe wartości, chroniąc jednocześnie ostrze i obrabiany przedmiot.
Podczas wykonywania operacji frezowania konturowego lub profilowego za pomocą frezu do włókna węglowego precyzyjna kontrola prędkości obrotowej i posuwu staje się jeszcze ważniejsza, ponieważ ostrze musi radzić sobie z różnym stopniem współpracy tnącej podczas poruszania się wzdłuż konturu. Ścieżki narzędzia powinny minimalizować siły radialne oraz unikać nagłych zmian kierunku. Frez do włókna węglowego stosowany do obróbki profilowej korzysta z metody frezowania zanurzeniowego (climb milling), gdy stabilność urządzenia pozwala na jej zastosowanie – w tej metodzie ostrze tnące porusza się w dół, a nie w górę, co zmniejsza wyciąganie włókien i uszkodzenia powierzchni. Przebiegi wykańczające przy niższych prędkościach posuwu usuwają materiał pozostawiony po przebiegach roboczych, poprawiając dokładność wymiarową i jakość powierzchni. Wieloetapowa obróbka – najpierw przebieg roboczy z agresywnymi parametrami, a następnie przebiegi wykańczające z umiarkowanymi ustawieniami – stanowi najlepszą praktykę osiągania ścisłych tolerancji przy użyciu frezu do włókna węglowego.
Cięcie paneli kompozytowych metodą przebicia za pomocą frezarki do włókna węglowego wymaga kontroli odwarstwiania się materiału po stronie wyjściowej cięcia. Gdy ostrze przechodzi przez ostatnie warstwy, żywica może pękać przed ostrzem, powodując oddzielenie poszczególnych warstw. Materiał podporowy umieszczony za obrabianym przedmiotem zapewnia wsparcie i zapobiega odwarstwianiu się po stronie wyjściowej podczas cięcia frezarką do włókna węglowego. Niektóre warsztaty stosują warstwy zużywalne lub płyty wsporcze z materiałów kompozytowych. Zmniejszenie prędkości posuwu w miarę zbliżania się ostrza do strony wyjściowej pomaga ograniczyć uszkodzenia. Operator frezarki do włókna węglowego powinien dokładnie sprawdzać obie strony cięć przebiciowych — odwarstwianie się po stronie wyjściowej często przekracza uszkodzenia po stronie wejściowej i stanowi typowy problem jakościowy, jeśli nie jest aktywnie kontrolowane.
Wycinarka do włókna węglowego wykorzystuje specjalne materiały ostrzy (zwykle diament lub ceramika), zoptymalizowaną geometrię cięcia oraz precyzyjne systemy kontroli prędkości i posuwu zaprojektowane specjalnie do materiałów kompozytowych. Standardowe narzędzia do cięcia metali pracują z innymi prędkościami i mają kształty ostrzy nieodpowiednie do materiałów kompozytowych. Kształt ostrza wycinarki do włókna węglowego minimalizuje siły boczne, które powodowałyby rozdzielenie włókien i pęknięcia matrycy – czego standardowe narzędzia nie potrafią zapobiec. Urządzenie utrzymuje również ścisłe допусki odchyłek wału wrzeciona i wibracji, ponieważ materiały kompozytowe wymagają mniejszego zakłócenia mechanicznego niż metal, aby zachować jakość.
Chociaż tnączka do włókna węglowego jest przede wszystkim zoptymalizowana do cięcia polimerów wzmocnionych włóknem węglowym, może również służyć do cięcia kompozytów z włókna szklanego i aramidowego po dostosowaniu parametrów. Podstawowe zasady pozostają takie same: kontrola temperatury, minimalizacja sił bocznych oraz stosowanie ostrych krawędzi tnących. Jednak tnączka do włókna węglowego może wymagać innych materiałów ostrza lub innych prędkości obrotowych przy cięciu kompozytów z włókna szklanego, które są ogólnie miększe, ale bardziej podatne na degradację macierzy. Włókna aramidowe są bardziej wytrzymałymi i generują inne obciążenia tnące, co wymaga osobnej optymalizacji. Zawsze należy upewnić się, że producent tnączki do włókna węglowego przetestował swoje urządzenie na konkretnym typie kompozytu, który zamierzasz ciąć.
Częstotliwość wymiany ostrzy zależy od objętości cięcia, grubości materiału oraz prędkości produkcji. Ostrze z polikrystalicznego diamentu (PCD) w urządzeniu do cięcia włókna węglowego może pracować od 100 do 500 godzin przed koniecznością naostrzenia, podczas gdy ostrza ceramiczne wymagają częstszej konserwacji. W zakładach o wysokiej wydajności ostrza zwykle wymienia się jeszcze przed znacznym ich ścięciem, aby zapewnić stałą jakość. Operator urządzenia do cięcia włókna węglowego powinien regularnie sprawdzać ostrza pod kątem skaleczeń, zmiany barwy lub pogorszenia wydajności. Profesjonalne usługi naostrzania mogą przywrócić pierwotną geometrię krawędzi tnącej, jednak wielokrotne naostrzanie ostatecznie czyni wymianę ostrza konieczną. Śledzenie czasu pracy ostrza pozwala przewidywać interwały jego wymiany i zapobiega problemom jakościowym spowodowanym zużytymi ostrzami.
 Gorące wiadomości
2026-10-24
2026-10-20
2026-10-16
2026-10-12
2026-10-08
2026-09-24
JINAN DAKE dostarcza przemysłowych maszyn do cięcia laserowego CNC przeznaczonych do zastosowań w branżach opakowań, reklamy, skór oraz płyt akustycznych. Ponad 10 lat doświadczenia, ponad 5000 sprzedanych jednostek, precyzja oparta na badaniach i rozwoju. Zażądaj oferty już dziś.
Room 507, Building 1, Hisense Innovation Valley, Shunhua Road Subdistrict, Jinan City,Shandong Province,China
Copyright © 2026 Jinan DAKE CNC Equipment Co.,Ltd All rights reserved. POLITYKA PRYWATNOŚCI

 EN