 ×

أ آلة قطع ألياف الكربون تُمثِّل ماكينة قطع الألياف الكربونية أداة دقيقة متخصصة صُمِّمت للتعامل مع أشد المواد طلبًا في التصنيع الحديث. وعند العمل مع مواد المركَّبات عالية القوة، تظهر تحدياتٌ كبيرة: إذ غالبًا ما تفشل الطرق التقليدية للقطع، مما يؤدي إلى انفصال الطبقات، وانسلاخ الألياف، وتدهور السطح. ولذلك، فإن فهم الطريقة التي تعالج بها ماكينة قطع الألياف الكربونية هذه التحديات أمرٌ جوهريٌّ لأي منشأة تعمل مع المركَّبات المتقدمة في مجالات الطيران، أو صناعة السيارات، أو التطبيقات الصناعية. ويستعرض هذا المقال المبادئ الميكانيكية، والميزات التصميمية، واستراتيجيات التشغيل التي تتيح لماكينة قطع الألياف الكربونية معالجة المواد عالية القوة بنجاح دون المساس بالجودة أو السلامة البنائية.
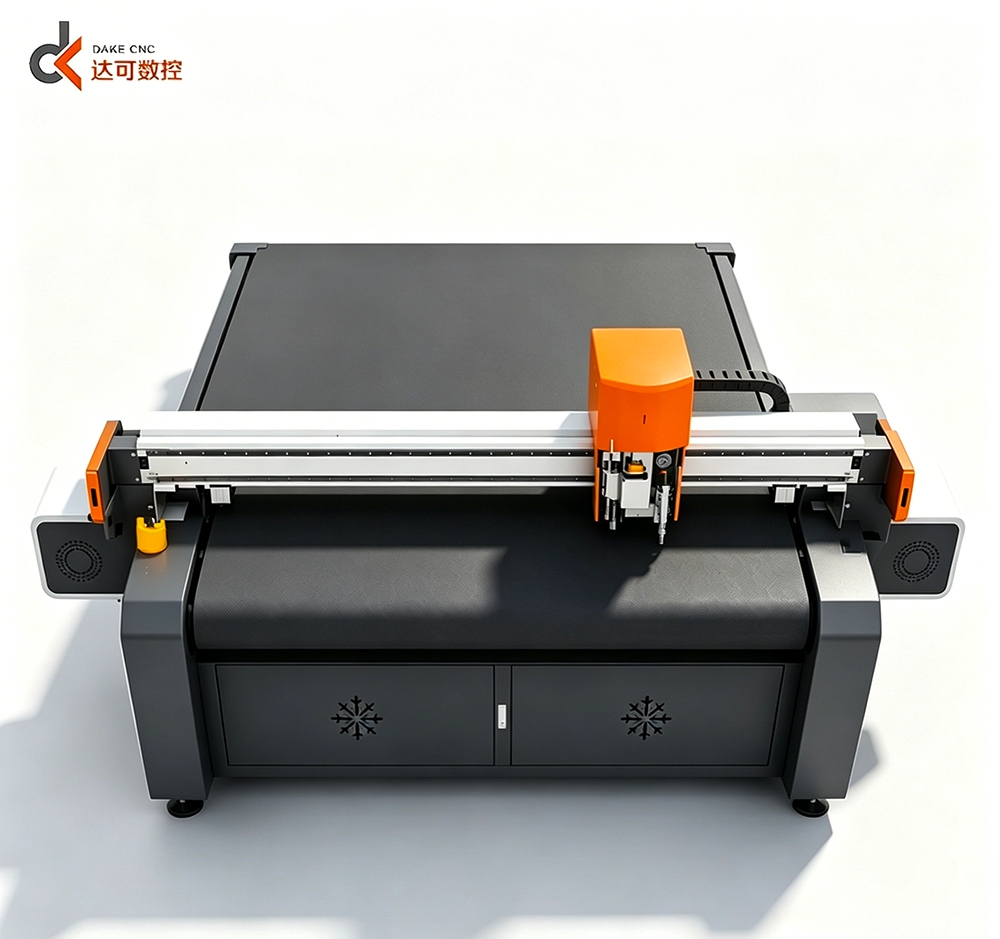
تعتمد فعالية أي قاطع لألياف الكربون على فهم الخصائص المادية الفريدة التي تجعل قطع المواد المركبة عملية معقدة. وتجمع البوليمرات المدعَّمة بألياف الكربون بين مقاومة شديدة للشد وقابلية عالية للكسر، أي أنها تقاوم التمدد لكنها تقاوم الانحناء بشكل ضعيف وتنكسر تحت الإجهادات الجانبية. ولذلك، يجب أن يستخدم قاطع ألياف الكربون تقنيات تقلِّل من القوى الجانبية إلى أدنى حدٍّ ممكن، وتتحكم في إنتاج الحرارة، وتحافظ على معدلات تغذية ثابتة. وتدمج المعدات الحديثة بين هندسة متقدمة للشفرات، وسرعات دوران مُحسَّنة للمحور الرئيسي، وأنظمة توجيه دقيقة لإنشاء بيئة قطع خاضعة للرقابة تلبي متطلبات المواد عالية القوة.
تتكوّن مركّبات الألياف الكربونية من تعزيزٍ بأليافٍ مستمرّة أو مقطّعة، مُدمجة في مصفوفة راتنجية. وتؤدّي هذه البنية غير المتجانسة إلى تحديّات قصّ فريدة، يجب أن يتعامل معها قاطع الألياف الكربونية القياسي. إذ تنسحب الألياف في اتجاهات محدّدة، ويختلف قصّها عموديًّا على اتجاهها جوهريًّا عن قصّها موازيًا لاتجاهها. وعندما يواجه قاطع الألياف الكربونية أليافًا عموديةً على مسار القصّ، يجب أن يقطع كلّ أليفةٍ بدقةٍ، وفي الوقت نفسه يحتوي المصفوفة الراتنجية. أمّا سوء المحاذاة أو استخدام تقنية غير صحيحة فيسبّب تشقّق الراتنج أمام النصل، ما يؤدي إلى انفصال الطبقات داخليًّا.
تولِّد عمليَّة القصّ بسرعاتٍ عاليةٍ حرارةً ناتجةً عن الاحتكاك، والتي قد تؤدّي إلى تدهور المصفوفة البوليمرية المحيطة بألياف الكربون. وعلى عكس قصّ المعادن، حيث تتبخَّر جزءٌ من الحرارة عبر الرُّقاقات الناتجة، يجب أن يُدار جهاز قصّ ألياف الكربون الإجهاد الحراري دون ارتفاع درجة حرارة القطعة المراد معالجتها. فالحرارة الزائدة تُضعف الراتنج وتُوهِن التماسك بين الألياف والمصفوفة، وقد تسبّب آثار احتراق أو تغيُّرًا في اللون. وتضمّ تصاميم أجهزة قصّ ألياف الكربون المتقدِّمة أنظمة تبريد، وسرعات قصٍّ مُحسَّنة، وضوابط دقيقة لمعدَّل التغذية للحفاظ على درجة الحرارة ضمن الحدود المقبولة. أمّا قصّ المياه النفاثة والقصّ المدعوم بالسوائل المبرِّدة فهو نهجان بديلان قد يستخدمهما مشغِّل جهاز قصّ ألياف الكربون حين تصبح إدارة الحرارة أمرًا حاسمًا في التطبيقات ذات الدقة العالية.
تُعَدُّ مادة الشفرة أساسيةً في أداء قاطع الألياف الكربونية. وتوفِّر الشفرات المطلية بالماس صلادةً فائقةً وقدرةً استثنائيةً على الاحتفاظ بحدِّ القطع، ما يجعلها مثاليةً للإنتاج عالي الحجم الذي يعمل فيه قاطع الألياف الكربونية باستمرار. أما شفرات الماس متعدد البلورات (PCD) فتجمع بين الصلادة القصوى ومقاومة الصدمات، ما يمنعها من التشقق عند مواجهة حزم الألياف الكربونية الصلبة. وتُعَدُّ الشفرات السيراميكية بديلاً اقتصاديًّا أكثر لمجالات العمل منخفضة الحجم، رغم حاجتها إلى الاستبدال المتكرر. ويجب على مشغِّل قاطع الألياف الكربونية أن يختار نوع الشفرة بناءً على حجم الإنتاج وسماكة المادة والقيود التكلفة. وبالمقابل، فإن الصيانة السليمة للشفرات، بما في ذلك الفحص الدوري للكشف عن التآكل أو تلف الحواف، تطيل عمر الخدمة وتحافظ على جودة القطع.
طريقة شحذ شفرة قاطع الألياف الكربونية تُحدِّد ما إذا كانت القطع نظيفة أم مهترئة. فهندسة الشفرة الحادة، مع زاوية الانحناء المناسبة وزاوية التخفيف، تقلل إلى أدنى حدٍ الانحراف الجانبي وانسلاخ الألياف. وعادةً ما تتميز شفرة قاطع الألياف الكربونية المصممة للمواد المركبة بزاوية انحناء سالبة أو متعادلة، ما يوفِّر دعماً أفضل للألياف الهشة أثناء عملية القطع. كما أن قطر الشفرة وسمكها وعدد الأسنان لكل إنش (TPI) تؤثِّر جميعها في مدى عدوانية تقدُّم قاطع الألياف الكربونية خلال القطعة المراد تشغيلها. فالشفرات ذات القطر الأكبر التي تتحرك بسرعات منخفضة تُنتج قطعاً أنظف في الطبقات السميكة، بينما تناسب الشفرات الأصغر التي تعمل بسرعات أعلى المواد المركبة الأرفع سمكاً. أما الترتيبات متعددة الشفرات فتتيح لقاطع الألياف الكربونية خدش السطح أولاً قبل أن تقوم الشفرة الرئيسية بالقطع الكامل، مما يقلل التفتت ويجعل النهاية السطحية أكثر جودة.
يُعَدُّ ضبط سرعة المغزل بدقة أمراً جوهرياً لنجاح قاطع الألياف الكربونية. ففي حال كانت السرعة عالية جداً، يزداد خطر احتراق الراتنج وحدوث انفصال طبقي؛ أما في حال كانت منخفضة جداً، فيؤدي ذلك إلى كسر الألياف وظهور حواف خشنة. ويُشغَّل قاطع الألياف الكربونية عالي الجودة ضمن نطاق ضيق من السرعات، وعادةً ما يتراوح بين ٥٠٠٠ و١٥٠٠٠ دورة في الدقيقة، وذلك تبعاً لحجم الشفرة وسماكة المادة. ويجب التحكم بدقة في معدل التغذية: فإذا كان مفرطاً، فإن الشفرة تتحمّل حملاً زائداً، وإذا كان متحفظاً أكثر من اللازم، تتراكم حرارة الاحتكاك. وتستخدم أنظمة قواطع الألياف الكربونية الحديثة محركات ذات تردد متغير، ووحدات تحكُّم منطقية قابلة للبرمجة، وأنظمة رصد الحمل في الوقت الفعلي للحفاظ تلقائياً على المعايير المثلى. ويمكن للمُشغِّلين تعديل الإعدادات فورياً استناداً إلى ملاحظات المادة وطبيعة الصوت الناتج والملاحظة البصرية لجودة القطع.
يجب أن يوفّر قاطع الألياف الكربونية دعماً صلباً ويقلّل الاهتزاز إلى أدنى حدٍّ لإنتاج قطع دقيقة في المواد الهشّة. وتؤثّر جودة المحامل، وانحراف العمود الدوراني، والصلابة البنائية جميعها في دقة القطع النهائية. ويُسبّب الاهتزاز المفرط علامات اهتزازية (تشاتر)، وكسر الألياف، وتغيرات أبعادية تؤدي إلى رفض القطع النهائية. وتستخدم تصاميم قواطع الألياف الكربونية المتقدمة محامل كروية دقيقة، وأعمدة دورانية متوازنة، ومواد ماصة للاهتزاز للقضاء على مصادر الاهتزاز. ويجب أن يكون تثبيت قطعة العمل ثابتاً وموزَّعاً بالتساوي لمنع الارتفاع أو الانزلاق أثناء عملية القطع. وبعض أنظمة قواطع الألياف الكربونية تتضمّن استشعاراً دينامياً للأحمال، يُعدّل سرعة العمود الدوراني فورياً إذا تجاوز الاهتزاز الحدود الآمنة، مما يحمي كلًّا من الشفرة وقطعة العمل.
عندما يقوم قاطع الألياف الكربونية بعمليات التوجيه أو التشكيل، تصبح السيطرة الدقيقة على السرعة ومعدل التغذية أكثر أهميةً لأن الشفرة يجب أن تتعامل مع درجات متفاوتة من الانخراط في القطع أثناء تحركها على طول الملف. ويجب أن تكون مسارات الأدوات مُصمَّمة لتقليل القوى الجذرية وتجنُّب التغيرات المفاجئة في الاتجاه. ويستفيد قاطع الألياف الكربونية المستخدم في عمليات التشكيل من تقنية التمزيق الصاعد (climb milling) عند توافر استقرار كافٍ في المعدات، حيث تقطع الشفرة نحو الأسفل بدلًا من الأعلى، مما يقلل من سحب الألياف واختلال السطح. أما المرورات النهائية عند معدلات تغذية منخفضة فتُنظِّف المواد المتبقية من القطع الخشنة، ما يحسِّن الدقة البُعدية وجودة السطح. ويمثِّل القطع متعدد المراحل — أي إجراء قطع خشن بمعلمات جريئة، ثم قطع نهائية بإعدادات حذرة — أفضل ممارسة لتحقيق تحملات دقيقة باستخدام قاطع الألياف الكربونية.
يتطلب قصّ الألواح المركبة بالقطع الكامل باستخدام قاطع ألياف كربونية إدارة ظاهرة التشقق بين الطبقات عند الجانب الخرجي للقطع. وعندما يخترق الشفرة الطبقات الأخيرة، قد تتشقّق مادة الراتنج أمام حافة الشفرة، مما يؤدي إلى انفصال الطبقات عن بعضها. وتوفّر المادة الداعمة الموضوعة خلف القطعة المراد قصّها دعماً كافياً لمنع حدوث التشقق بين الطبقات عند الجانب الخرجي أثناء قصّ القاطع لألياف الكربون. وبعض الورش تستخدم طبقات تضحية أو ألواح دعم مركبة. كما أن تقليل معدل التغذية عندما تقترب الشفرة من الجانب الخرجي يساعد في تقليل الأضرار. ويجب على مشغّل قاطع ألياف الكربون فحص كلا جانبي القطع الكامل بدقةٍ عالية؛ إذ غالباً ما تكون ظاهرة التشقق بين الطبقات عند الجانب الخرجي أشدّ من الضرر الواقع عند الجانب الداخلي، وهي تُعدّ إحدى المشكلات الشائعة المتعلقة بالجودة إذا لم تُدار بنشاط.
قاطع الألياف الكربونية يضم مواد خاصة للشفرات (عادةً ما تكون ماسية أو سيراميكية)، وهندسة قطع مُحسَّنة، وأنظمة تحكم دقيقة في السرعة/التغذية مصمَّمة خصيصًا للمواد المركبة. أما أدوات قطع المعادن القياسية فتعمل بسرعات مختلفة ولها تصاميم شفرات غير مناسبة للمواد المركبة. وشكل شفرة قاطع الألياف الكربونية يقلِّل القوى الجانبية التي تؤدي إلى انفصال الألياف وتشقُّق المصفوفة، وهي ظاهرة لا تستطيع الأدوات القياسية منعها. كما أن هذا المعدات تحافظ على تحملات أضيق فيما يتعلَّق بانحراف المحور والاهتزاز، لأن المواد المركبة تتطلَّب اضطرابًا ميكانيكيًّا أقل من المعادن للحفاظ على الجودة.
ورغم أن قاطع الألياف الكربونية مُحسَّنٌ أساسًا للألياف الكربونية المدعومة بالبوليمرات، فإنه يستطيع أيضًا معالجة مركَّبات ألياف الزجاج والأramid بعد تعديل المعايير. وتبقى المبادئ الأساسية كما هي: التحكم في الحرارة، وتقليل القوى الجانبية، واستخدام حواف قطع حادة. ومع ذلك، فقد يحتاج قاطع الألياف الكربونية إلى مواد شفرات أو سرعات مختلفة عند قص مركَّبات ألياف الزجاج، التي تكون عمومًا أكثر ليونةً لكنها أكثر عرضةً لتدهور المصفوفة. أما ألياف الأramid فهي أشد صلابةً وتُحدث أحمال قصٍّ مختلفةً، ما يستدعي تحسينًا منفصلًا. وعليك دائمًا التأكد من أن شركة تصنيع قواطع الألياف الكربونية قد اختبرت معداتها على النوع المحدد من المركَّبات الذي تنوي قصَّه.
تَتَوَقَّفُ تَكْرَارِيَّةُ اسْتِبْدَالِ الشَّفَرَاتِ عَلَى حَجْمِ القَطْعِ وَسُمْكِ المَادَّةِ وَسُرْعَةِ الإِنْتَاجِ. فَقَدْ تَشْغَلُ آلةُ قَطْعِ الأَلْيَافِ الزُّجَاجِيَّةِ المُزَوَّدَةُ بِشَفْرَةٍ مِنْ كَرْبَايِدِ الْوَحْدَةِ المَكْثَّفَةِ (PCD) مَا بَيْنَ ١٠٠ وَ٥٠٠ سَاعَةٍ قَبْلَ أَنْ تَحْتَاجَ إِلَى التَّحْدِيدِ، بَيْنَمَا تَتَطلَّبُ الشَّفَرَاتُ الخَزَفِيَّةُ صِيَانَةً أَكْثَرَ تَكْرَارًا. وَعَادَةً مَا تَسْتَبْدِلُ المَرَاكِزُ العَالِيَةُ الإِنْتَاجِ الشَّفَرَاتِ قَبْلَ أَنْ تَخْسَرَ حِدَّتَهَا بِشَكْلٍ مُلْفِتٍ لِضَمَانِ ثَبَاتِ الجَوْدَةِ. وَيَجِبُ عَلَى عَامِلِ آلةِ قَطْعِ الأَلْيَافِ الزُّجَاجِيَّةِ فَحْصُ الشَّفَرَاتِ دَوْرِيًّا لِلتَّأَكُّدِ مِنْ وُجُودِ شُقُوقٍ أَوْ تَغَيُّرٍ فِي اللَّوْنِ أَوْ انْخِفَاضٍ فِي الأَداءِ. وَيُمْكِنُ لِخَدَمَاتِ التَّحْدِيدِ المِهْنِيَّةِ إِعَادَةِ تَشْكِيلِ حَدِّ الشَّفْرَةِ، وَلَكِنَّ التَّحْدِيدَ المُتَكَرِّرَ يَجْعَلُ الاسْتِبْدَالَ ضَرُورِيًّا فِي النِّهَايَةِ. وَيُسَاعِدُ تَسْجِيلُ مَدَّةِ اسْتِخْدَامِ الشَّفْرَةِ فِي التَّنَبُّؤِ بِفَتْرَاتِ الاسْتِبْدَالِ وَيَمْنَعُ مُشْكِلَاتِ الجَوْدَةِ النَّاتِجَةِ عَنِ الشَّفَرَاتِ المُسْتَهْلَكَةِ.
 أخبار عاجلة
2026-10-24
2026-10-20
2026-10-16
2026-10-12
2026-10-08
2026-09-24
توفر شركة جينان داك آلات قطع الليزر باستخدام الحاسب الرقمي للتطبيقات الصناعية في مجالات التغليف والإعلانات والجلود ولوحات العزل الصوتي. خبرة تزيد على ١٠ سنوات، وتم شحن أكثر من ٥٠٠٠ وحدة، ودقة مبنية على الأبحاث والتطوير. اطلب عرض أسعار اليوم.
Room 507, Building 1, Hisense Innovation Valley, Shunhua Road Subdistrict, Jinan City,Shandong Province,China
Copyright © 2026 Jinan DAKE CNC Equipment Co.,Ltd All rights reserved. سياسة الخصوصية

 EN