 ×

А резак для углеродного волокна представляет собой специализированный инструмент высокой точности, предназначенный для обработки одних из самых сложных материалов в современном производстве. При работе с высокопрочными композитными материалами возникают серьёзные трудности: традиционные методы резки зачастую неэффективны и приводят к расслоению, вырыву волокон и деградации поверхности. Понимание того, как углеродное волокно преодолевает эти трудности, имеет решающее значение для любого предприятия, использующего передовые композиты в аэрокосмической, автомобильной или промышленной отраслях. В этой статье рассматриваются механические принципы, конструктивные особенности и эксплуатационные стратегии, позволяющие углеродному волокну успешно обрабатывать высокопрочные материалы без ущерба для качества или структурной целостности.
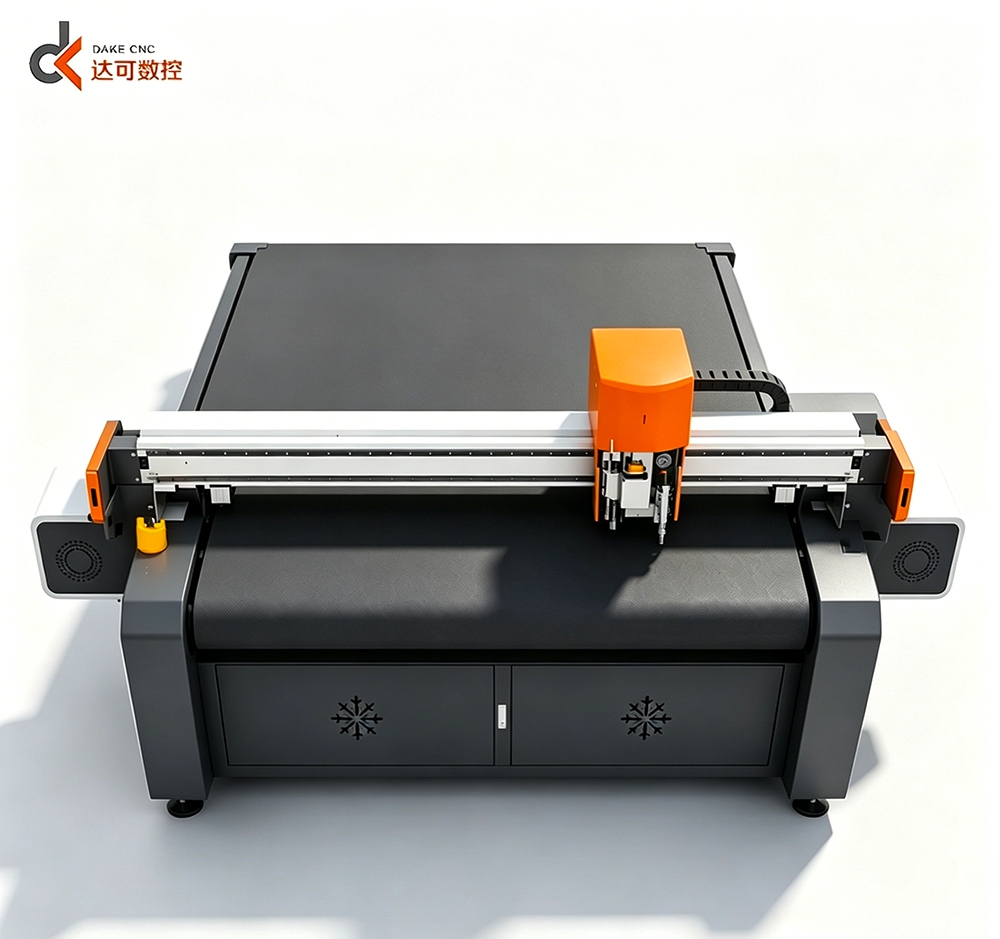
Эффективность любого резака для углеродного волокна зависит от понимания уникальных свойств материала, из-за которых резка композитов представляет сложность. Полимеры, армированные углеродным волокном, сочетают чрезвычайную прочность на растяжение с хрупкостью: они хорошо сопротивляются растяжению, но плохо — изгибу и разрушаются под действием боковых нагрузок. Поэтому резак для углеродного волокна должен применять методы, минимизирующие боковые усилия, контролирующие выделение тепла и обеспечивающие стабильные скорости подачи. Современное оборудование объединяет передовую геометрию режущих инструментов, оптимизированные частоты вращения шпинделя и прецизионные системы наведения, чтобы создать контролируемую среду резки, требуемую высокопрочными материалами.
Композиты на основе углеродного волокна состоят из непрерывного или рубленого волокнистого наполнителя, встроенного в полимерную матрицу. Такая неоднородная структура создаёт уникальные трудности при резке, которые должен учитывать стандартный инструмент для резки углеродного волокна. Волокна ориентированы в определённых направлениях, и резка поперёк волокон принципиально отличается от резки вдоль направления волокон. Когда инструмент для резки углеродного волокна встречает волокна, перпендикулярные траектории реза, он должен чисто перерезать отдельные волокна, одновременно удерживая полимерную матрицу. Несовпадение осей или неправильная техника приводят к разрушению матрицы перед лезвием, вызывая расслоение — внутреннее разделение слоёв.
Высокоскоростная резка создаёт тепло трения, которое может ухудшить полимерную матрицу, окружающую углеродные волокна. В отличие от резки металлов, где часть тепла рассеивается через стружку, резак для углеродного волокна должен управлять термическими нагрузками, не перегревая заготовку. Избыточное тепло размягчает смолу, ослабляет связь между волокном и матрицей и может вызывать следы обгорания или изменение цвета. Современные конструкции резаков для углеродного волокна включают системы охлаждения, оптимизированные скорости резки и регулирование подачи для поддержания температуры в допустимых пределах. Гидроабразивная резка и резка с применением охлаждающей жидкости представляют собой альтернативные методы, которые оператор резака для углеродного волокна может использовать, когда управление температурой становится критичным для высокоточных задач.
Материал лезвия имеет фундаментальное значение для производительности резака для углеродного волокна. Лезвия с алмазным покрытием обладают превосходной твёрдостью и удержанием остроты кромки, что делает их идеальными для высокопроизводительного производства, где резак для углеродного волокна работает непрерывно. Лезвия из поликристаллического алмаза (PCD) сочетают экстремальную твёрдость с ударной стойкостью и не трескаются при встрече с жёсткими пучками углеродного волокна. Керамические лезвия обеспечивают более экономичную альтернативу для работ с небольшим объёмом, однако требуют более частой замены. Оператор резака для углеродного волокна должен выбирать тип лезвия с учётом объёма производства, толщины материала и ограничений по стоимости. Правильное обслуживание лезвий, включая регулярный осмотр на наличие сколов и повреждений режущей кромки, увеличивает срок службы и сохраняет качество реза.
То, как заточено лезвие резака для углеродного волокна, определяет, будут ли разрезы чистыми или неровными. Острый профиль лезвия с соответствующим углом захвата и углом заднего угла минимизирует боковое отклонение и вырывание волокон. Резак для углеродного волокна, предназначенный для композитных материалов, обычно имеет отрицательный или нейтральный угол захвата, что обеспечивает лучшую поддержку хрупких волокон при резании. Диаметр, толщина лезвия и количество зубьев на дюйм (TPI) влияют на агрессивность продвижения резака для углеродного волокна сквозь заготовку. Крупные лезвия, вращающиеся с меньшей скоростью, обеспечивают более чистые разрезы в толстых слоистых материалах, тогда как мелкие лезвия на высоких скоростях подходят для тонких композитов. Многолезвийные конфигурации позволяют резаку для углеродного волокна предварительно насечь поверхность перед тем, как основное лезвие прорежет её полностью, снижая образование сколов и улучшая качество поверхности.
Правильная частота вращения шпинделя имеет решающее значение для успешной резки углеволокна. Слишком высокая скорость вращения может привести к обугливанию смолы и расслоению материала; слишком низкая — к разрыву волокон и образованию грубых кромок. Качественный станок для резки углеволокна работает в узком диапазоне скоростей, обычно от 5000 до 15 000 об/мин, в зависимости от размера режущего инструмента и толщины материала. Подача должна регулироваться с высокой точностью: чрезмерно агрессивная подача вызывает перегрузку инструмента, а излишне консервативная — приводит к накоплению тепла за счёт трения. Современные станки для резки углеволокна оснащены преобразователями частоты, программируемыми логическими контроллерами и системами мониторинга нагрузки в реальном времени, обеспечивающими автоматическое поддержание оптимальных параметров. Операторы могут корректировать настройки в процессе работы на основе обратной связи от материала, акустического сигнала и визуальной оценки качества реза.
Резак для углеродного волокна должен обеспечивать жёсткую опору и минимизировать вибрации, чтобы выполнять точные разрезы в хрупких материалах. Качество подшипников, биение шпинделя и жёсткость конструкции напрямую влияют на точность конечного разреза. Избыточные вибрации вызывают следы вибрационного резания («чatter marks»), обрыв волокон и отклонения размеров, из-за которых готовые детали отбраковываются. Современные конструкции резаков для углеродного волокна используют прецизионные шарикоподшипники, сбалансированные шпиндели и демпфирующие материалы для устранения источников вибрации. Зажим заготовки должен быть надёжным и равномерно распределённым, чтобы предотвратить её приподнимание или смещение во время резания. В некоторых системах резаков для углеродного волокна предусмотрена функция динамического контроля нагрузки, которая в реальном времени корректирует частоту вращения шпинделя при превышении вибрацией безопасных пороговых значений, защищая как режущий инструмент, так и заготовку.
Когда фреза для обработки углеродного волокна выполняет операции фрезерования контура или профилирования, точный контроль скорости и подачи становится ещё более критичным, поскольку режущая кромка должна справляться с изменяющейся глубиной резания при движении вдоль профиля. Траектории инструмента должны минимизировать радиальные силы и избегать резких изменений направления. При профилировании фреза для углеродного волокна получает преимущества от применения метода фрезерования навстречу подаче, если устойчивость оборудования это позволяет: при этом режущая кромка движется вниз, а не вверх, что снижает вырывание волокон и нарушение поверхности. Завершающие проходы с пониженной подачей удаляют остатки материала, оставшиеся после черновой обработки, повышая точность размеров и качество поверхности. Многоступенчатая обработка — сначала черновой проход с агрессивными параметрами, затем чистовые проходы с консервативными настройками — является передовой практикой для достижения высокой точности при использовании фрезы для углеродного волокна.
Резка композитных панелей с проходным резом при помощи фрезы для углеродного волокна требует контроля расслоения на выходной стороне разреза. По мере того как режущий инструмент прорезает последние слои, смола может растрескиваться перед лезвием, вызывая разделение слоёв. Подложка, расположенная за заготовкой, обеспечивает поддержку и предотвращает расслоение на выходной стороне при проходном резе фрезой для углеродного волокна. Некоторые цеха используют жертвенные слои или композитные подложки. Снижение подачи по мере приближения лезвия к выходной стороне помогает минимизировать повреждения. Оператор фрезы для углеродного волокна должен тщательно осматривать обе стороны проходных разрезов: расслоение на выходной стороне зачастую выражено сильнее, чем повреждения на входной стороне, и представляет собой распространённую проблему качества, если не осуществлять активный контроль.
Резак для углеродного волокна оснащён специализированными материалами для режущих кромок (обычно алмаз или керамика), оптимизированной геометрией резания и точными системами регулирования скорости и подачи, разработанными специально для композитных материалов. Стандартные инструменты для резки металлов работают на иных скоростях и имеют конструкцию режущих кромок, непригодную для композитов. Форма лезвия резака для углеродного волокна минимизирует боковые усилия, вызывающие расслоение волокон и растрескивание матрицы — стандартные инструменты этого предотвратить не могут. Кроме того, оборудование обеспечивает более строгие допуски по биению шпинделя и вибрации, поскольку композиты требуют меньшего механического воздействия по сравнению с металлами для сохранения качества.
Хотя резак для углеродного волокна в первую очередь оптимизирован для полимеров, армированных углеродным волокном, его также можно использовать для стекловолоконных и арамидных композитов при корректировке параметров. Основные принципы остаются неизменными: контроль тепловыделения, минимизация боковых нагрузок и применение острых режущих кромок. Однако для стекловолоконных композитов, которые обычно мягче, но более подвержены деградации матрицы, может потребоваться изменить материал лезвия или скорость резки. Арамидные волокна обладают повышенной прочностью и создают иные нагрузки при резке, что требует отдельной оптимизации. Всегда уточняйте у производителя резака для углеродного волокна, проводил ли он испытания своего оборудования на конкретном типе композита, который вы планируете резать.
Частота замены лезвий зависит от объёма резки, толщины материала и скорости производства. Режущий инструмент для углеродного волокна с алмазно-поликристаллическим (PCD) лезвием может работать от 100 до 500 часов до необходимости заточки, тогда как керамические лезвия требуют более частого технического обслуживания. На предприятиях с высоким объёмом производства лезвия, как правило, заменяют до того, как их затупление станет значительным, чтобы обеспечить стабильное качество продукции. Оператор режущего инструмента для углеродного волокна должен регулярно осматривать лезвия на наличие сколов, изменений цвета или ухудшения рабочих характеристик. Профессиональные услуги по заточке позволяют восстановить геометрию режущей кромки, однако при многократной заточке в конечном итоге становится необходимой полная замена лезвия. Ведение учёта времени работы лезвия помогает прогнозировать интервалы его замены и предотвращает возникновение проблем с качеством из-за изношенных лезвий.
 Свежие новости
2026-10-24
2026-10-20
2026-10-16
2026-10-12
2026-10-08
2026-09-24
JINAN DAKE предлагает промышленные станки для лазерной резки с ЧПУ для применения в упаковке, рекламе, обработке кожи и акустических панелей. Более 10 лет опыта, более 5000 поставленных единиц, точность, основанная на научно-исследовательских разработках. Запросите коммерческое предложение уже сегодня.
Room 507, Building 1, Hisense Innovation Valley, Shunhua Road Subdistrict, Jinan City,Shandong Province,China
Copyright © 2026 Jinan DAKE CNC Equipment Co.,Ltd All rights reserved. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ

 EN