 ×

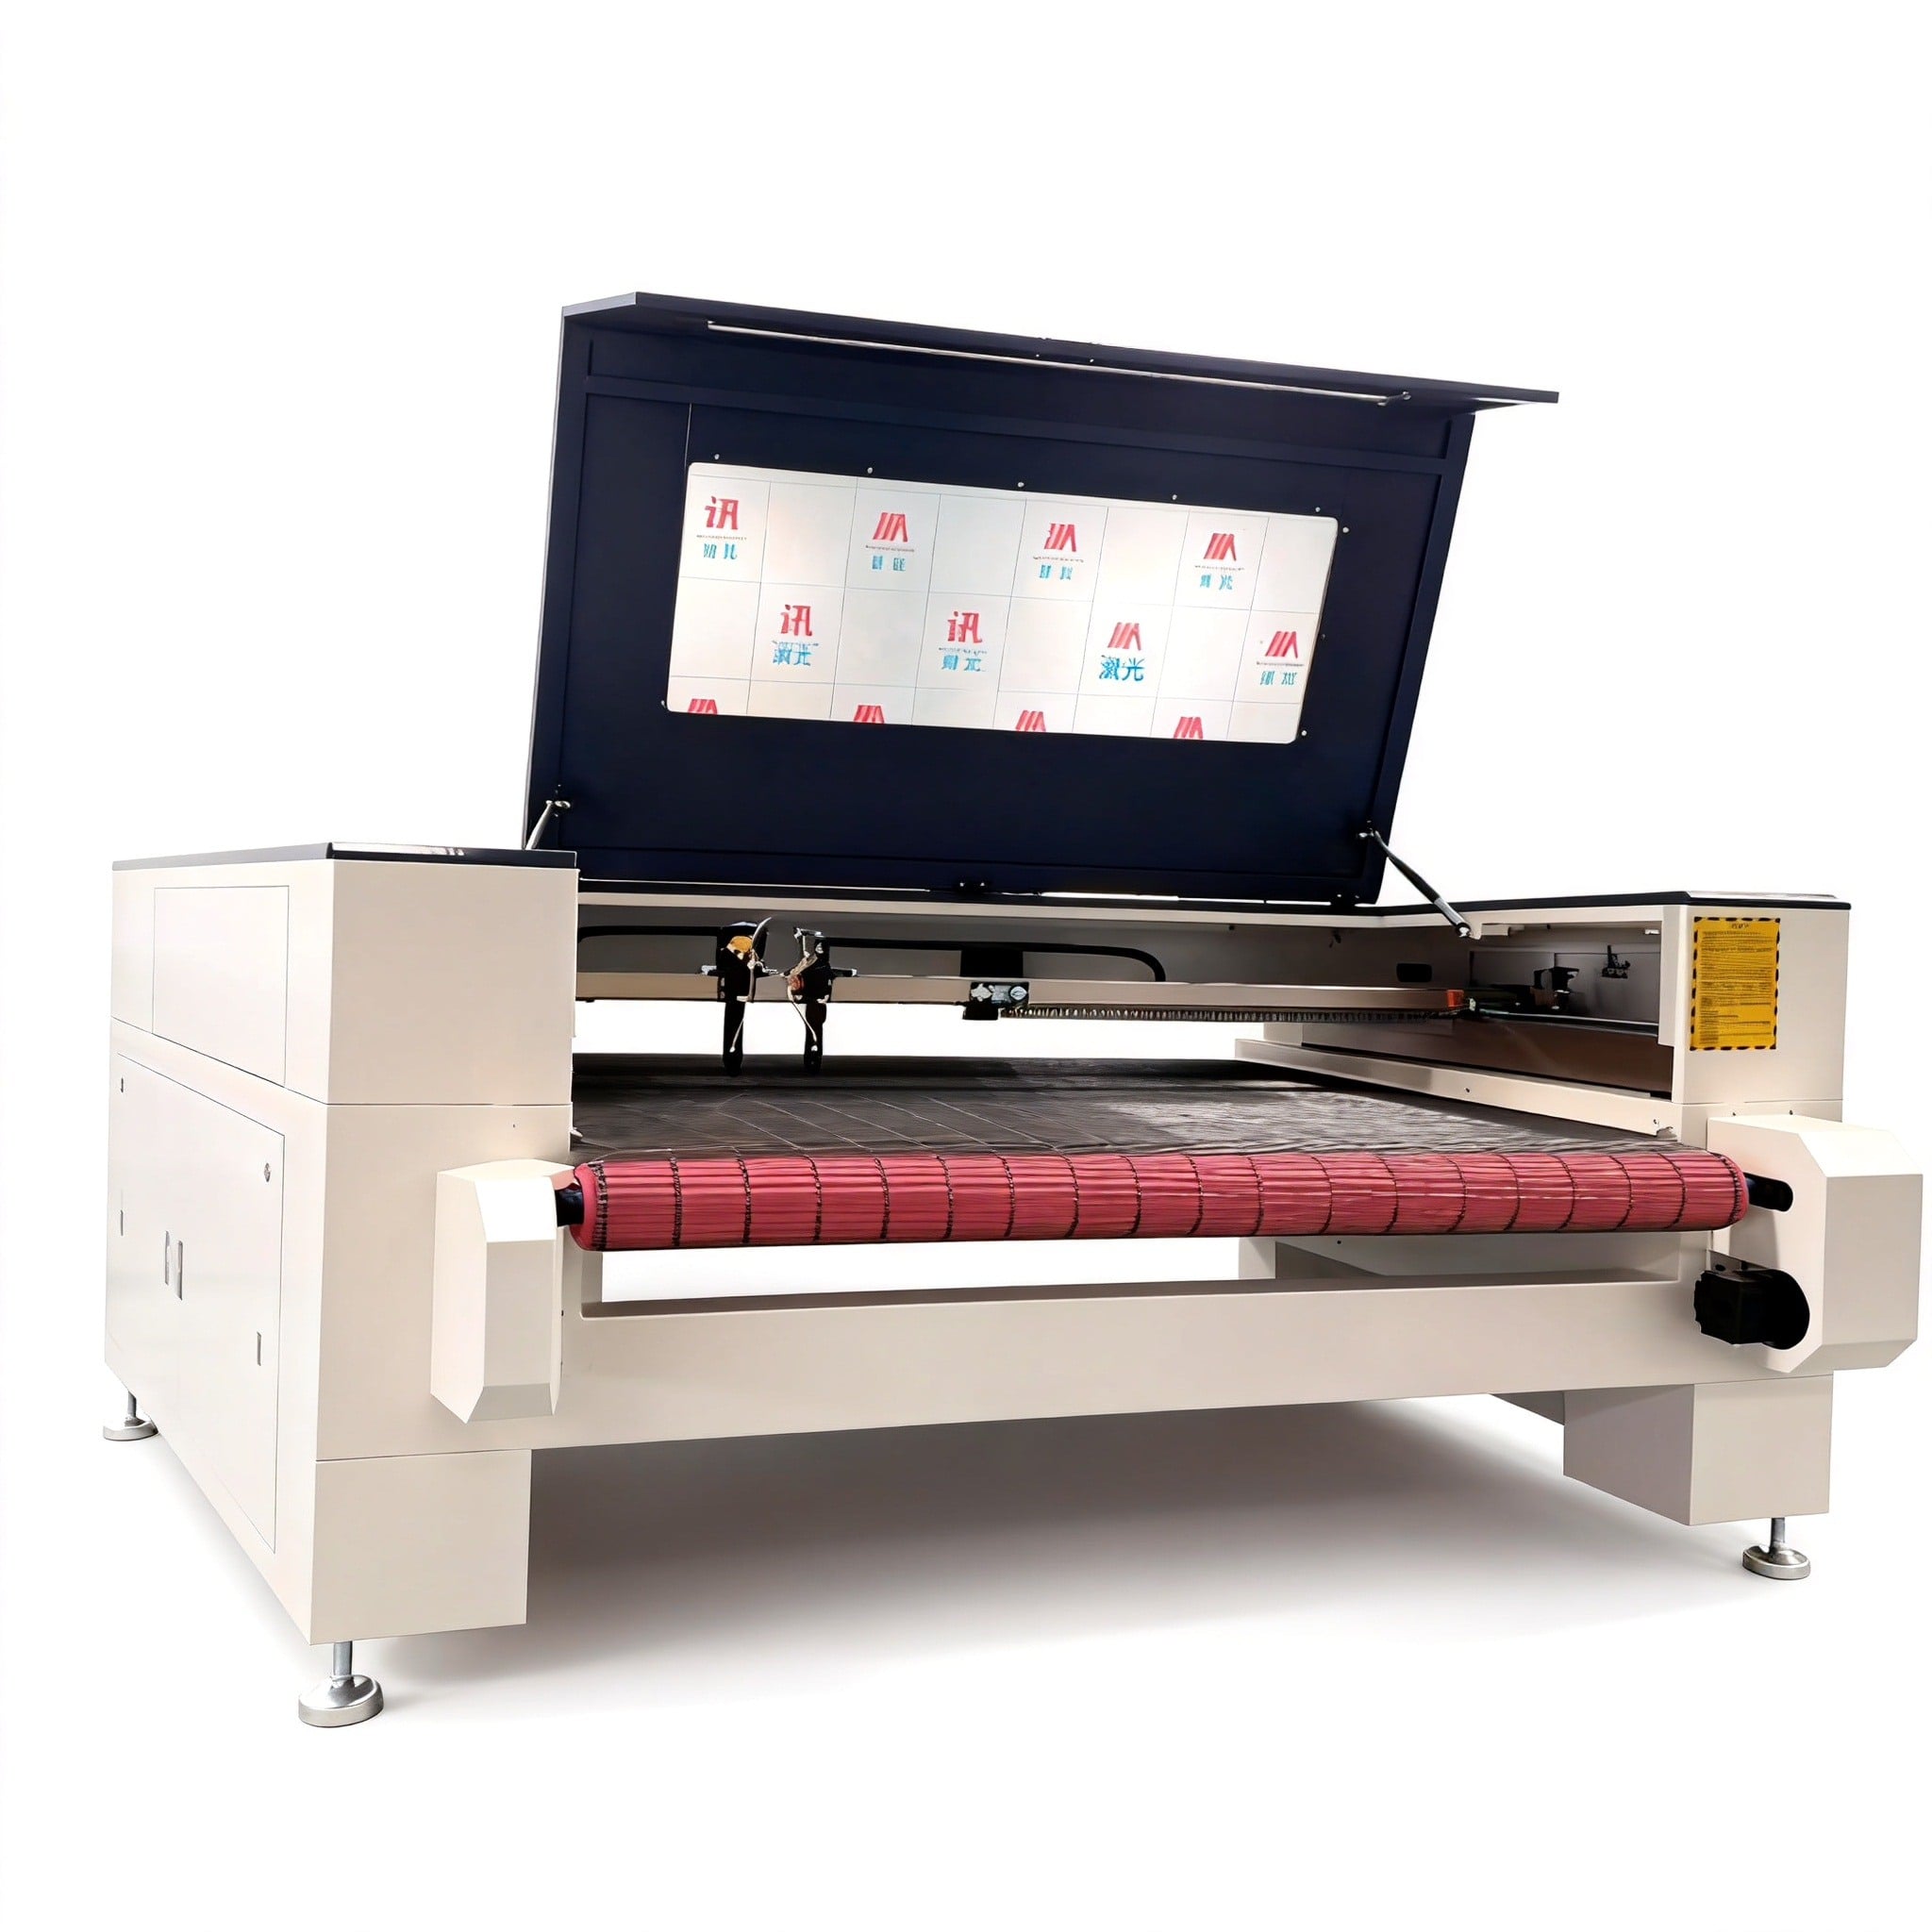
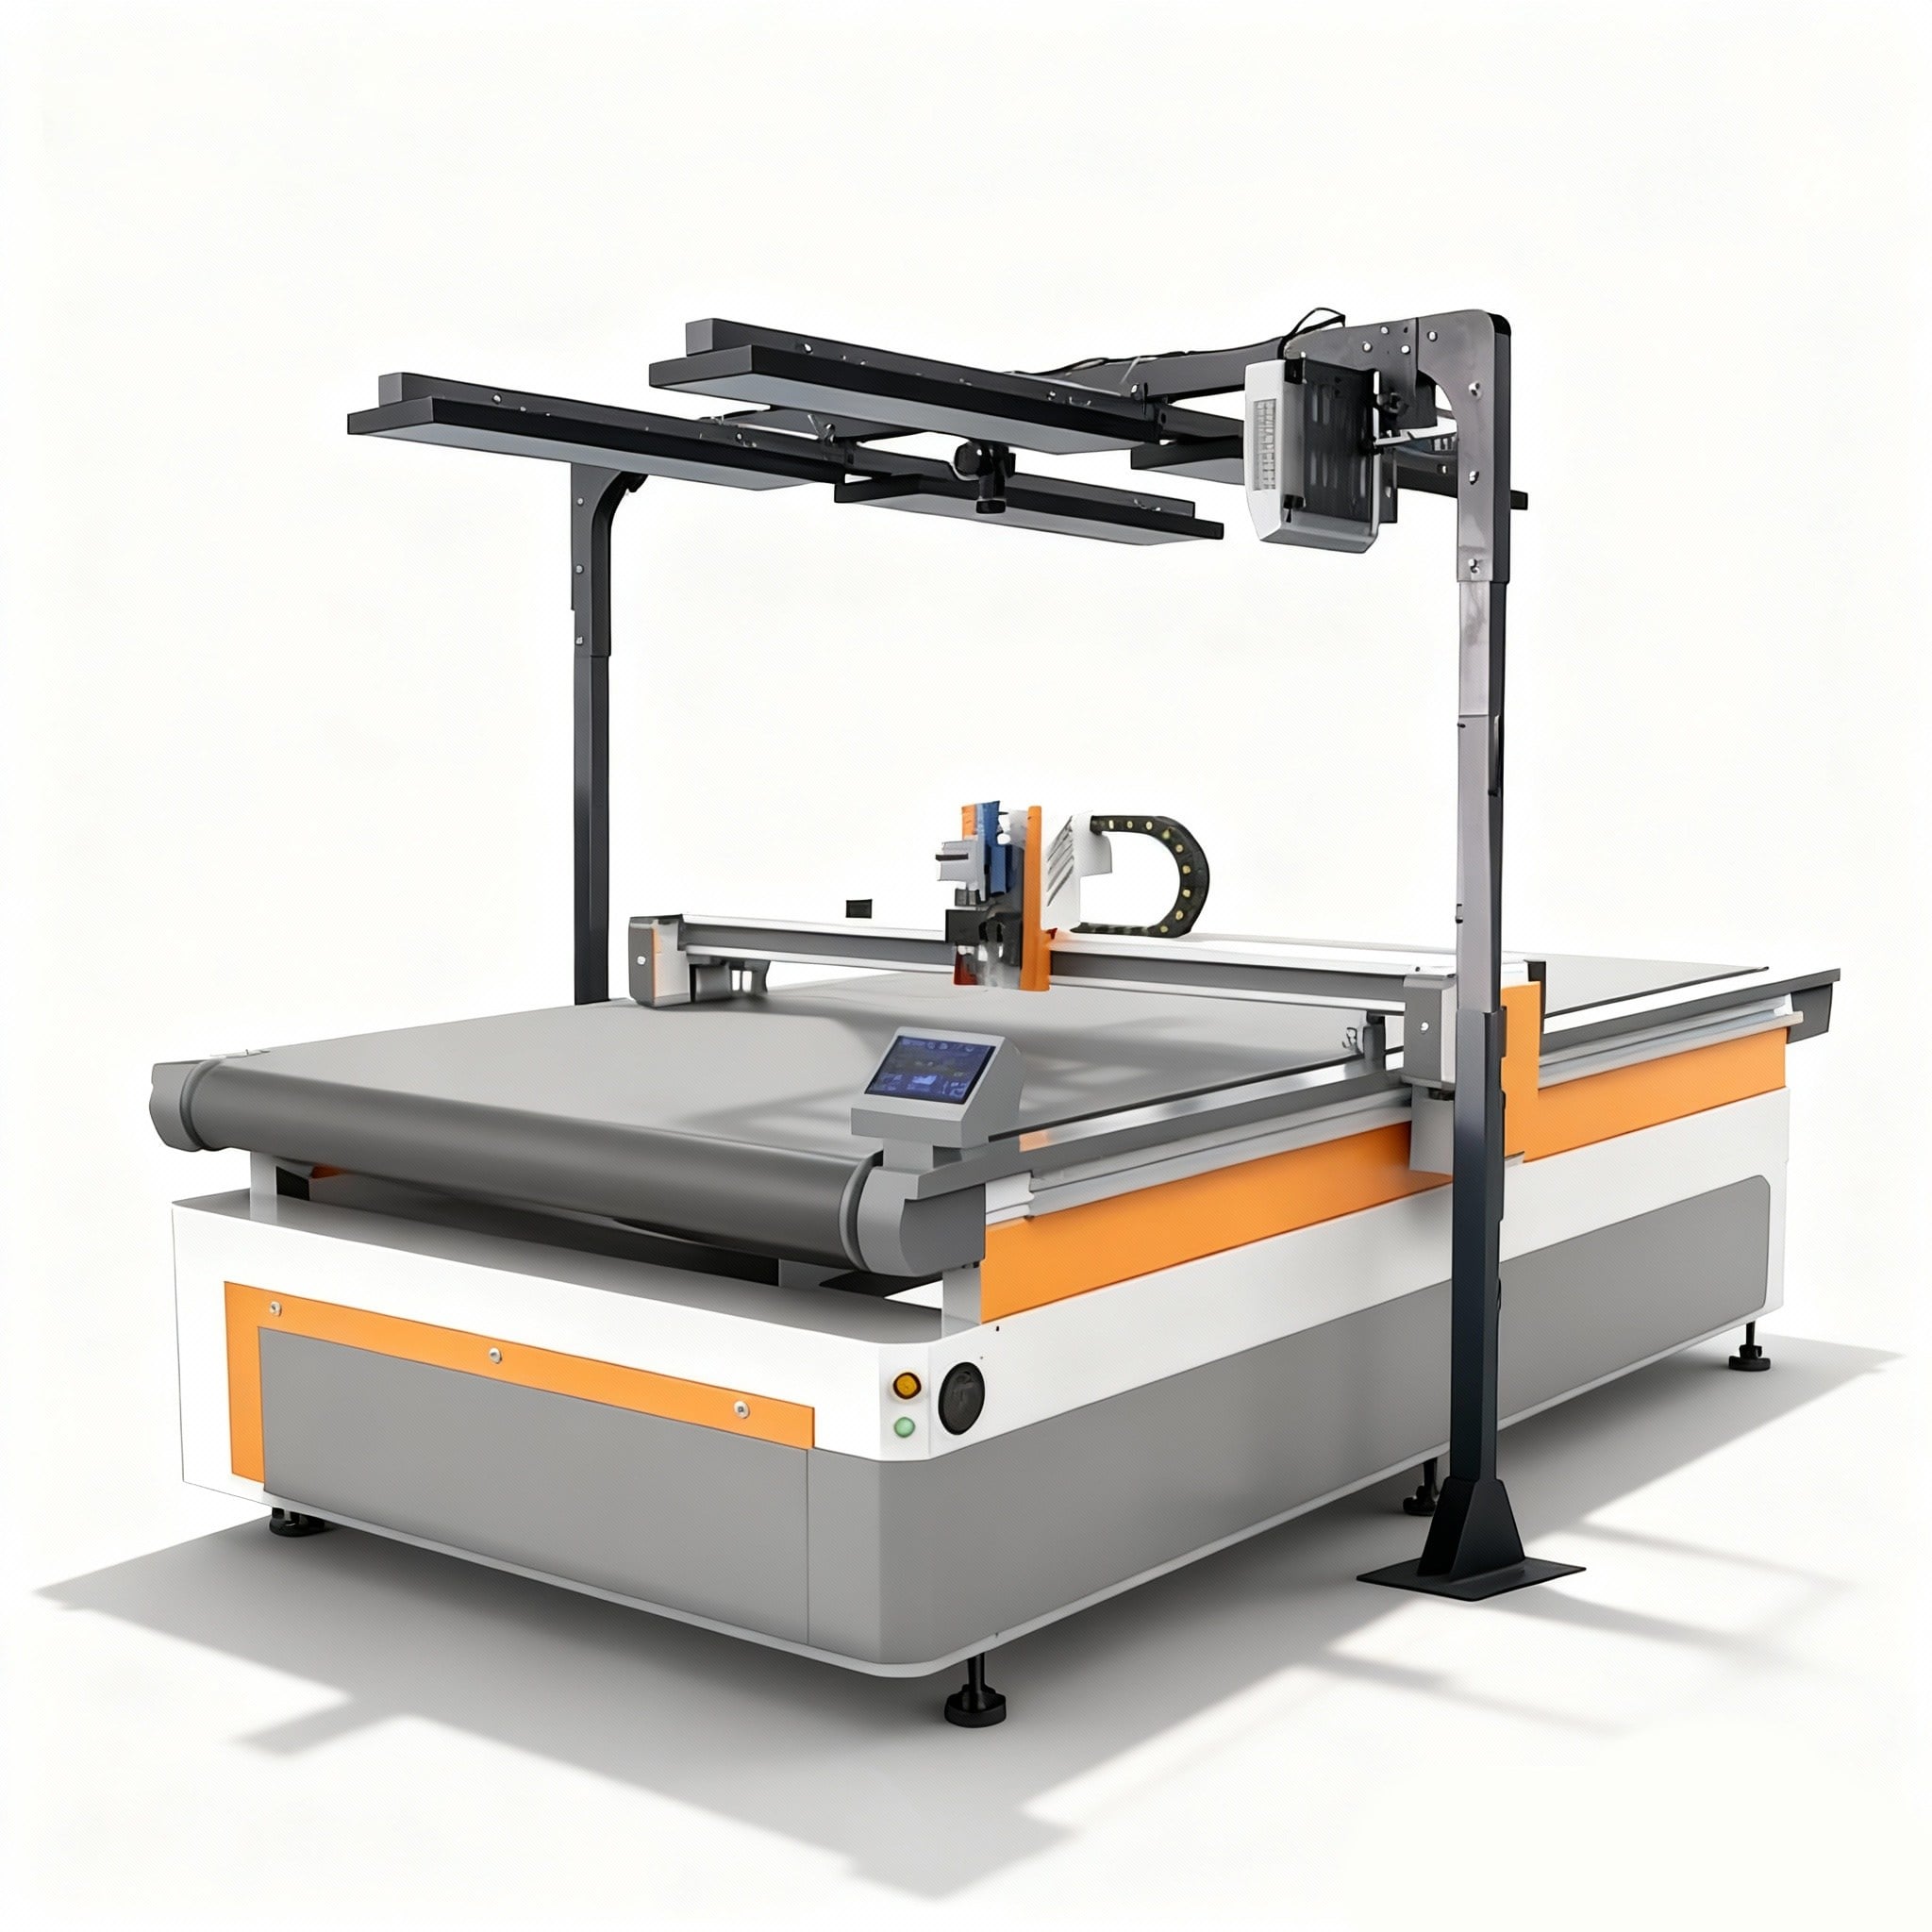
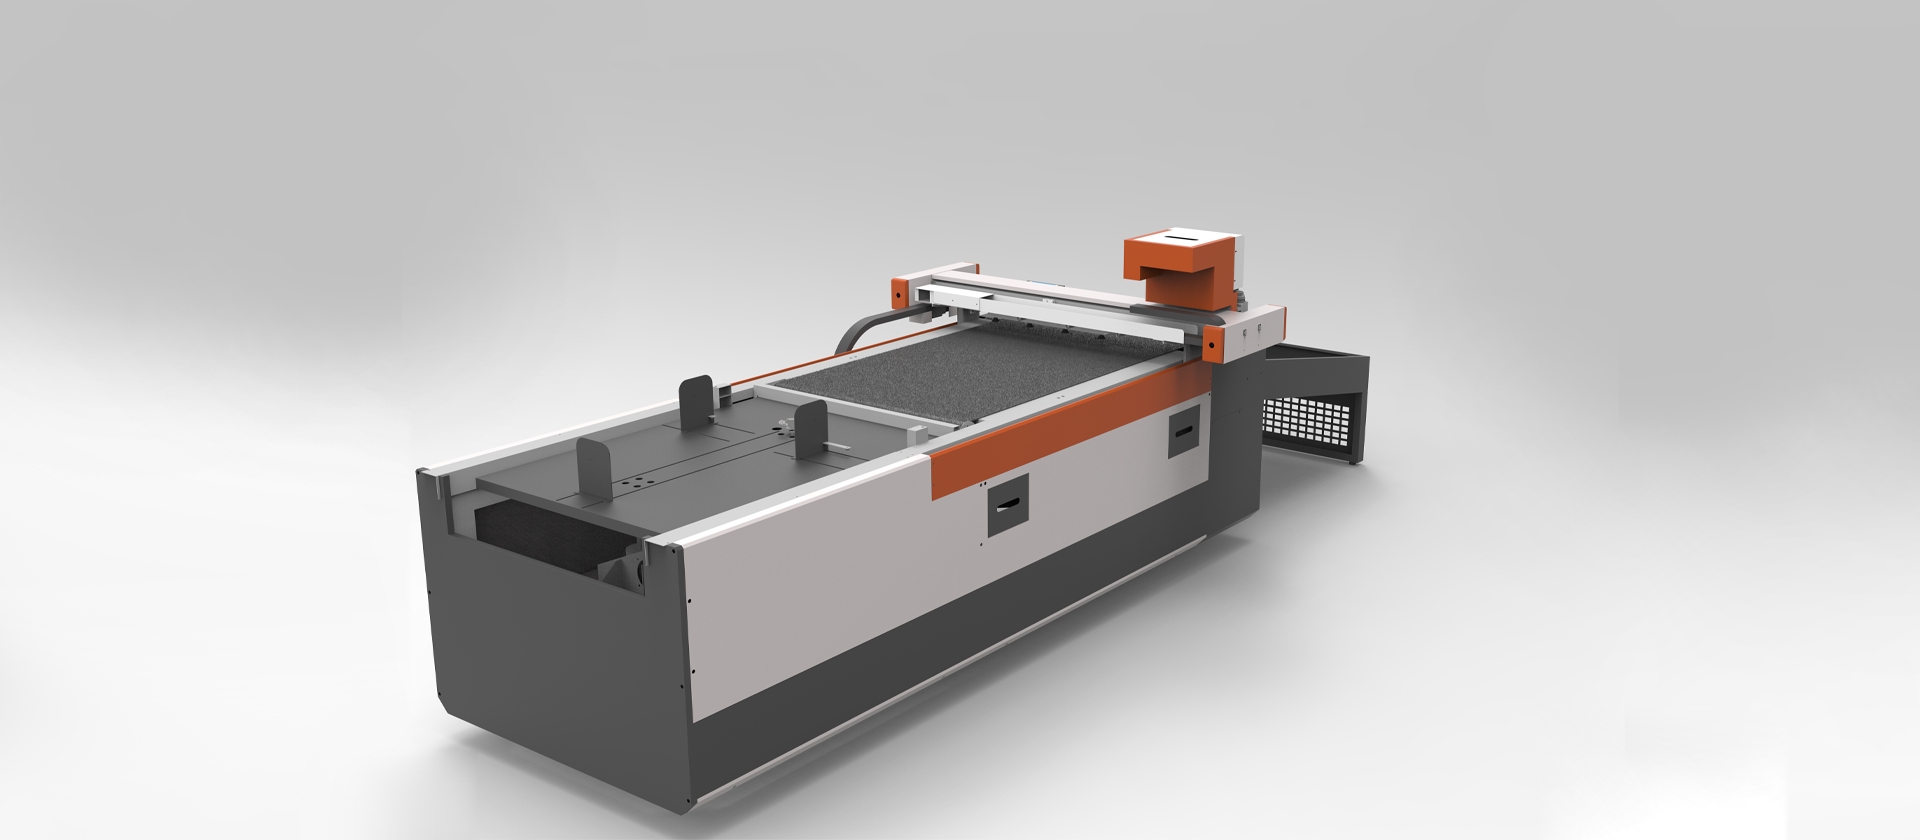
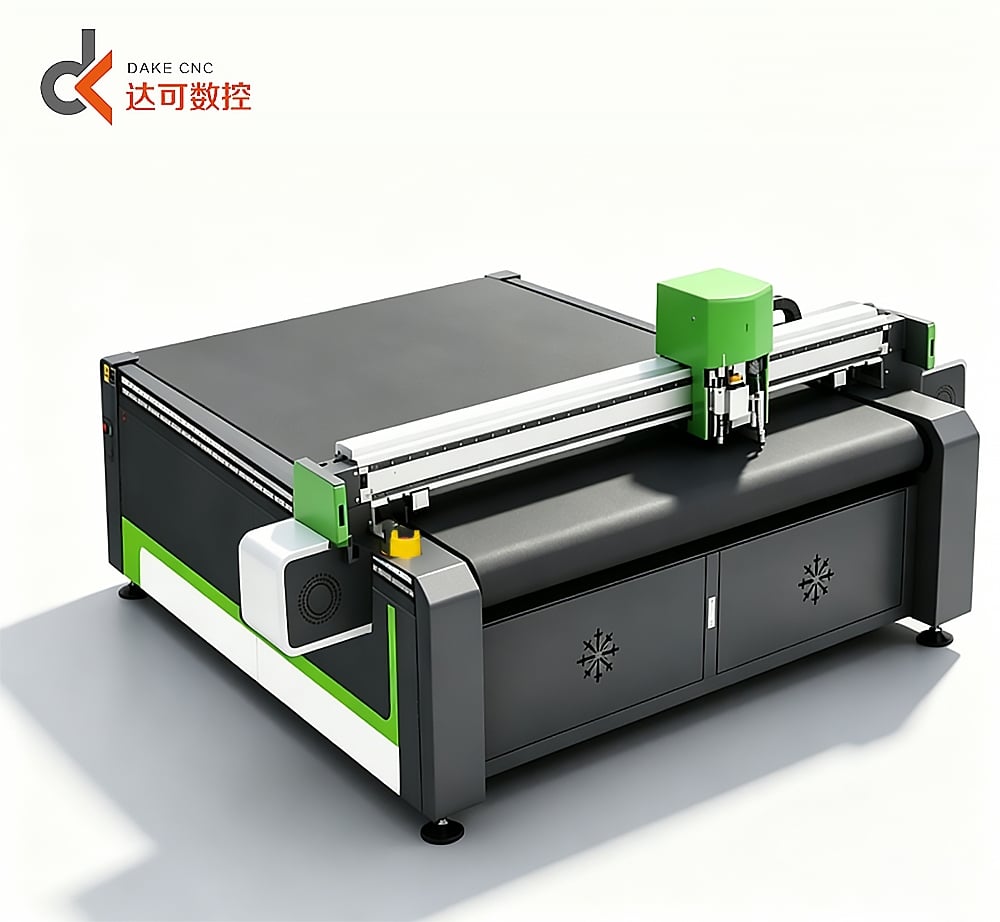
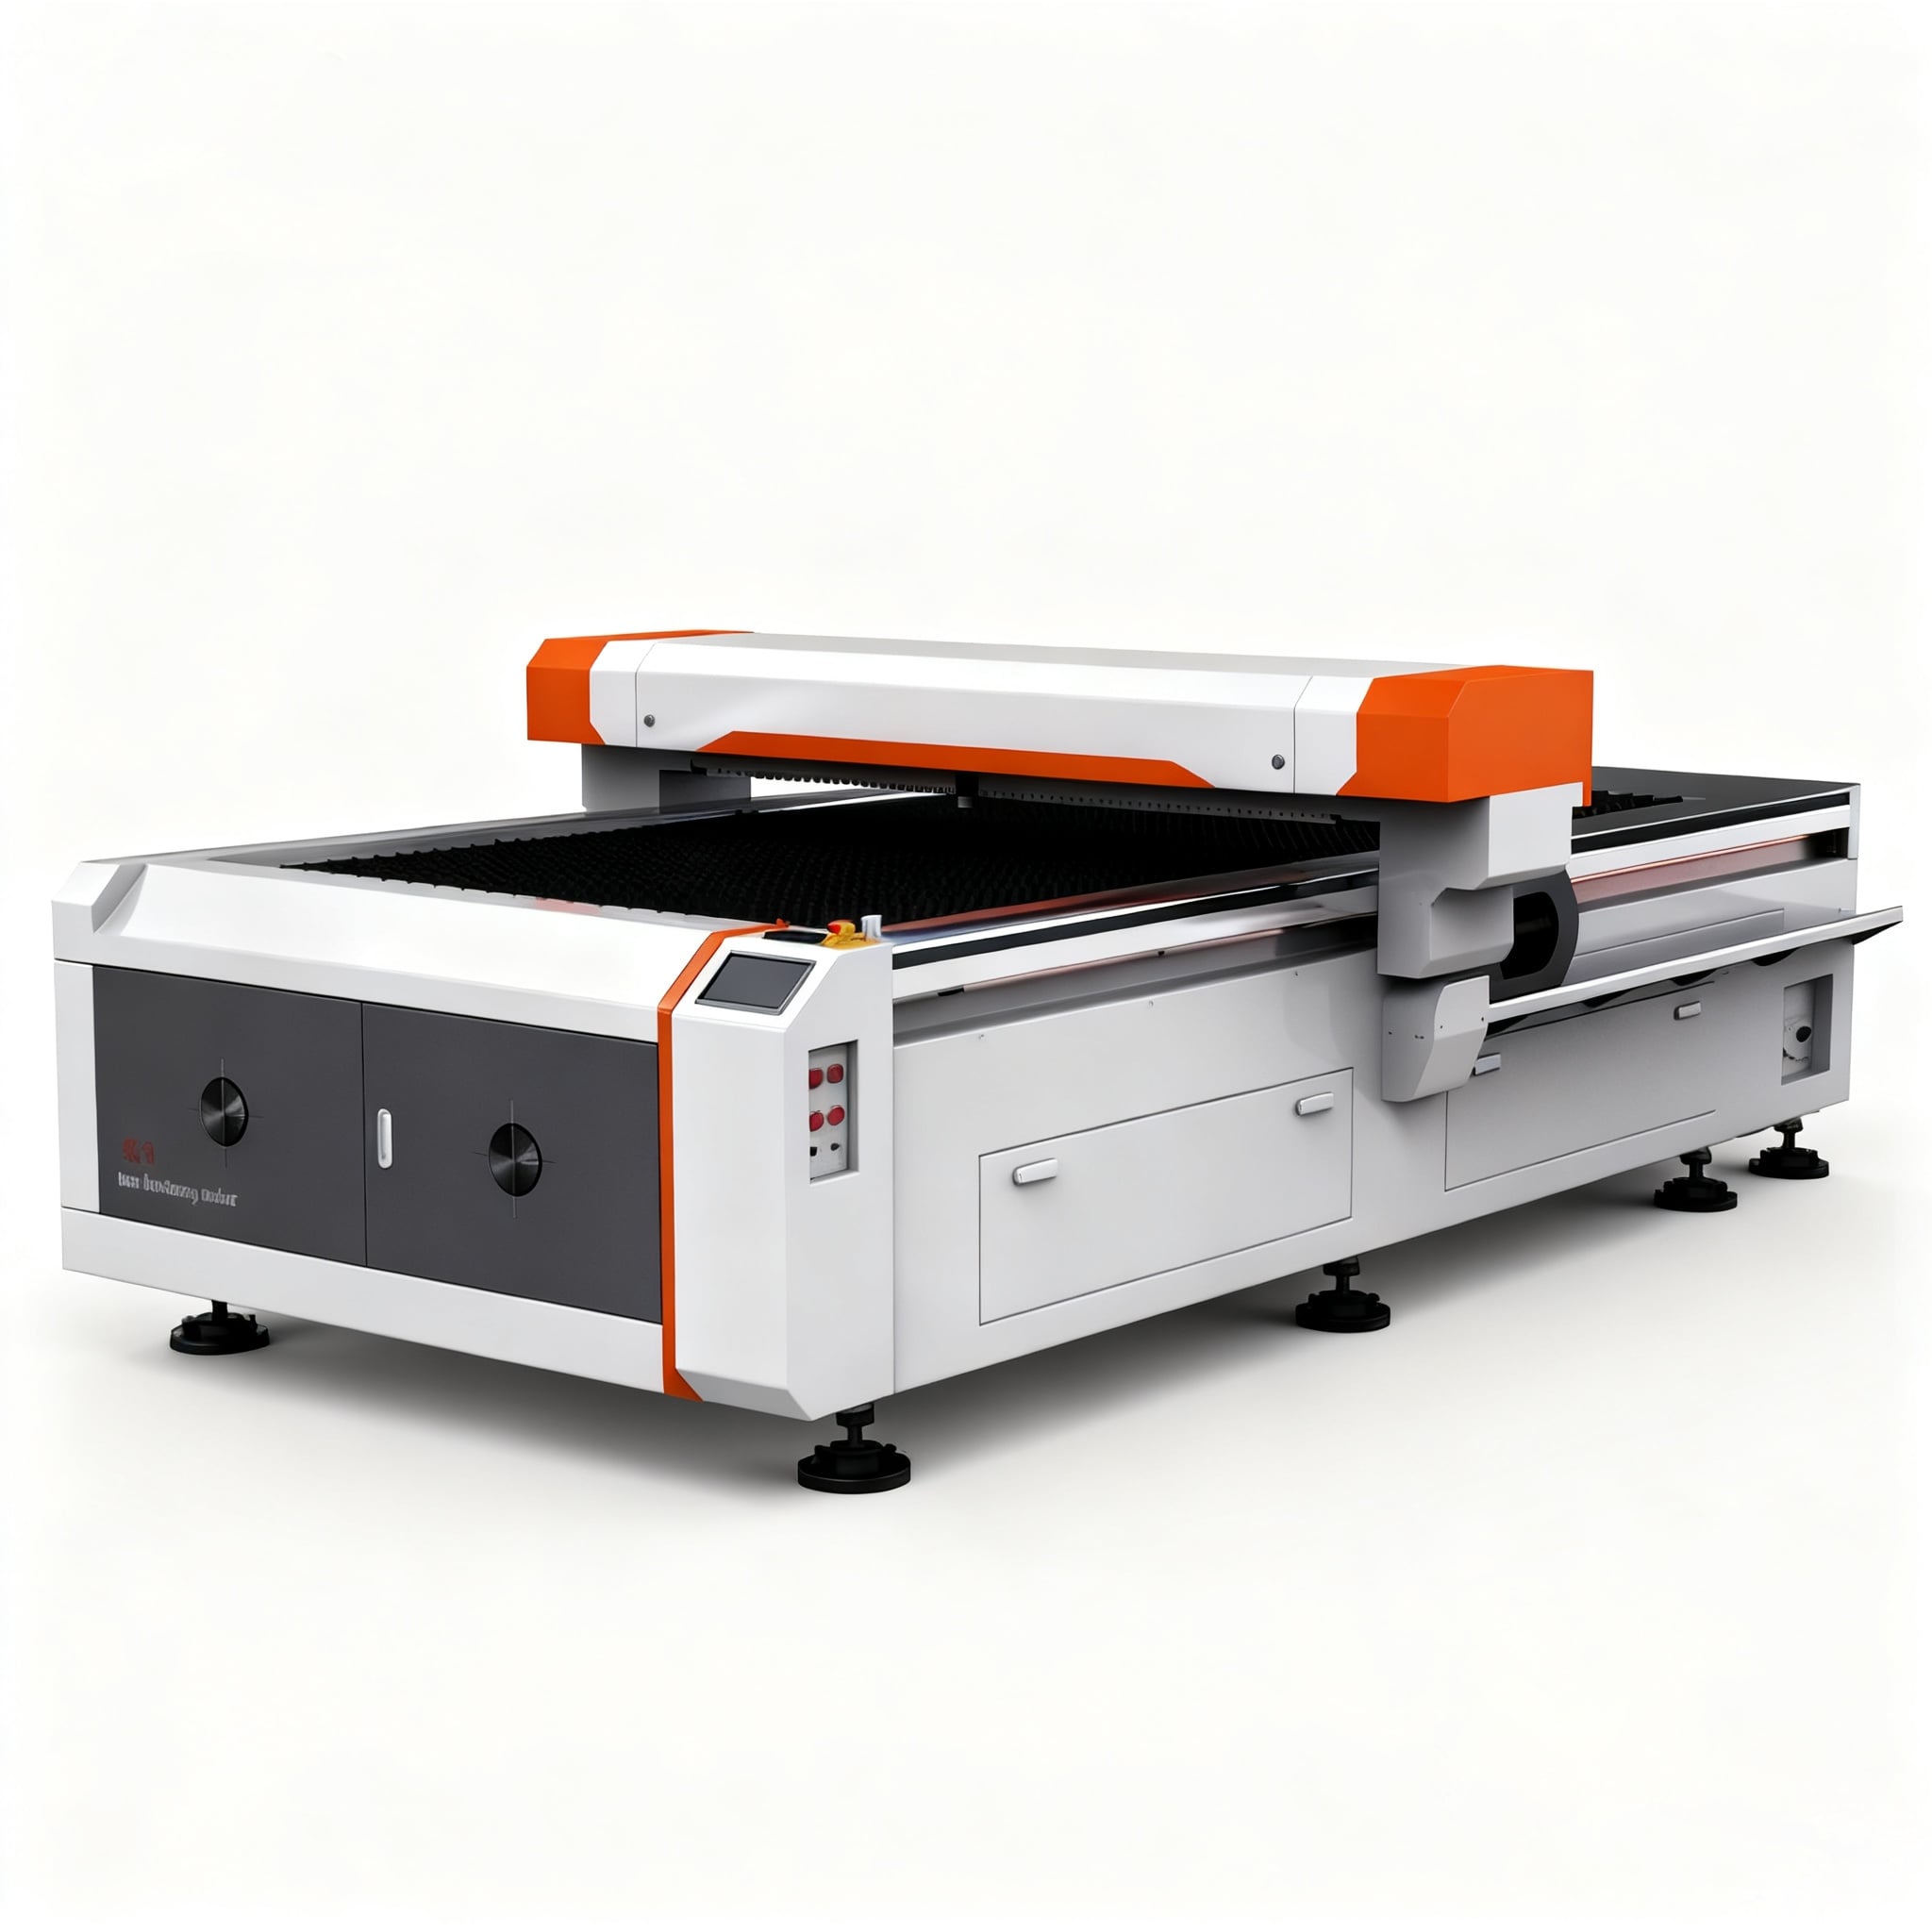
Atagliatrice in fibra di carbonio rappresenta uno strumento di precisione specializzato, progettato per gestire alcuni dei materiali più impegnativi della moderna produzione industriale. Quando si lavorano materiali compositi ad alta resistenza, le sfide sono notevoli: i metodi tradizionali di taglio spesso falliscono, causando delaminazione, estrazione delle fibre e degrado superficiale. Comprendere come una fresa per fibre di carbonio affronta queste sfide è fondamentale per qualsiasi struttura che lavori con compositi avanzati in ambito aerospaziale, automobilistico o industriale. Questo articolo esplora i principi meccanici, le caratteristiche progettuali e le strategie operative che consentono a una fresa per fibre di carbonio di processare con successo materiali ad alta resistenza senza compromettere qualità o integrità strutturale.
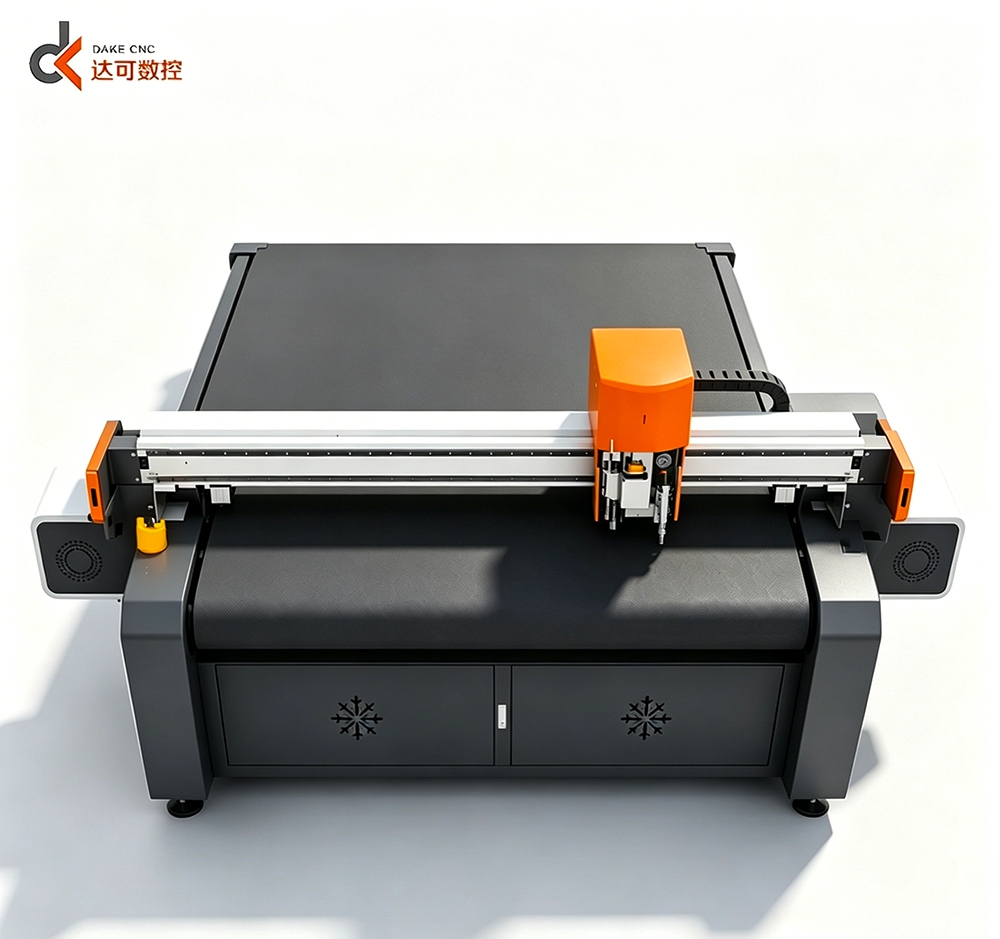
L'efficacia di qualsiasi taglierina per fibra di carbonio dipende dalla comprensione delle proprietà uniche del materiale che rendono complessa la lavorazione dei compositi. I polimeri rinforzati con fibra di carbonio combinano un'elevatissima resistenza a trazione con una certa fragilità: ciò significa che resistono bene all'allungamento, ma male alla flessione e si fratturano sotto sollecitazioni laterali. Una taglierina per fibra di carbonio deve quindi adottare tecniche che riducano al minimo le forze laterali, controllino la generazione di calore e mantengano velocità di avanzamento costanti. Le attrezzature moderne integrano geometrie avanzate della lama, velocità di rotazione del mandrino ottimizzate e sistemi di guida di precisione per creare l'ambiente di taglio controllato richiesto dai materiali ad alta resistenza.
I compositi in fibra di carbonio sono costituiti da rinforzi in fibra continua o tritata, incorporati in una matrice polimerica. Questa struttura eterogenea genera sfide uniche nel taglio, che un normale utensile per fibra di carbonio deve affrontare. Le fibre si orientano in direzioni specifiche e il taglio trasversale rispetto al loro allineamento differisce fondamentalmente dal taglio parallelo all’orientamento delle fibre. Quando un utensile per fibra di carbonio incontra fibre perpendicolari alla direzione di taglio, deve recidere singolarmente le fibre in modo pulito, contenendo al contempo la matrice polimerica. Un’allineamento errato o una tecnica inadeguata provoca la frattura della matrice polimerica davanti al tagliente, causando delaminazione, ossia la separazione interna degli strati.
Il taglio ad alta velocità genera calore per attrito che può degradare la matrice polimerica che circonda le fibre di carbonio. A differenza del taglio dei metalli, dove parte del calore si disperde attraverso i trucioli, un utensile per il taglio delle fibre di carbonio deve gestire lo stress termico senza surriscaldare il pezzo in lavorazione. Un eccesso di calore ammorbidisce la resina, indebolisce l’adesione tra fibra e matrice e può causare bruciature o discolorazioni. I design avanzati di utensili per il taglio delle fibre di carbonio integrano sistemi di raffreddamento, velocità di taglio ottimizzate e controlli del regime di avanzamento per mantenere la temperatura entro limiti accettabili. Il taglio a getto d’acqua e il taglio assistito da refrigerante rappresentano approcci alternativi che un operatore di utensili per fibre di carbonio potrebbe adottare quando la gestione termica diventa critica per applicazioni ad alta precisione.
Il materiale della lama è fondamentale per le prestazioni del tagliatore in fibra di carbonio. Le lame rivestite in diamante offrono durezza superiore e ottima tenuta del tagliente, rendendole ideali per la produzione su larga scala, in cui il tagliatore in fibra di carbonio opera ininterrottamente. Le lame in diamante policristallino (PCD) uniscono estrema durezza e resistenza agli urti, prevenendo fratture quando incontrano fasci particolarmente duri di fibra di carbonio. Le lame in ceramica rappresentano un’alternativa più economica per lavorazioni a basso volume, anche se richiedono sostituzioni più frequenti. L’operatore di un tagliatore in fibra di carbonio deve scegliere il tipo di lama in base al volume di produzione, allo spessore del materiale e ai vincoli di costo. Una corretta manutenzione della lama — compresa l’ispezione regolare per scheggiature e danni al tagliente — ne prolunga la vita utile e garantisce una qualità costante del taglio.
La modalità con cui viene affilata la lama di un taglierino per fibre di carbonio determina se i tagli saranno puliti o irregolari. Una geometria della lama affilata, con angolo di attacco e angolo di svasatura adeguati, riduce al minimo la deviazione laterale e lo strappo delle fibre. Un taglierino per fibre di carbonio progettato per materiali compositi presenta tipicamente un angolo di attacco negativo o neutro, che garantisce un migliore supporto alle fibre fragili durante il taglio. Il diametro della lama, lo spessore e il numero di denti per pollice (TPI) influenzano tutti la capacità aggressiva con cui un taglierino per fibre di carbonio può avanzare nel pezzo in lavorazione. Lame di diametro maggiore, utilizzate a velocità più basse, producono tagli più puliti su laminati spessi, mentre lame più piccole, impiegate a velocità più elevate, sono adatte a compositi più sottili. Le configurazioni con più lame consentono al taglierino per fibre di carbonio di incidere preliminarmente la superficie prima che la lama principale effettui il taglio completo, riducendo scheggiature e migliorando la finitura superficiale.
Una velocità di rotazione adeguata del mandrino è fondamentale per il successo del taglio in fibra di carbonio. Una rotazione troppo veloce rischia di bruciare la resina e causare delaminazione; un’operazione troppo lenta provoca la rottura delle fibre e bordi irregolari. Un tagliatore di fibra di carbonio di qualità opera all’interno di una finestra ristretta di velocità, tipicamente compresa tra 5.000 e 15.000 giri/min, a seconda delle dimensioni della lama e dello spessore del materiale. La velocità di avanzamento deve essere controllata con precisione: se troppo aggressiva, la lama va in sovraccarico; se troppo conservativa, si accumula calore dovuto all’attrito. I moderni sistemi per il taglio della fibra di carbonio impiegano azionamenti a frequenza variabile, controllori logici programmabili e monitoraggio in tempo reale del carico per mantenere automaticamente i parametri ottimali. Gli operatori possono regolare le impostazioni in tempo reale in base al feedback del materiale, alla firma acustica e all’osservazione visiva della qualità del taglio.
Un tagliatore in fibra di carbonio deve garantire un supporto rigido e ridurre al minimo le vibrazioni per ottenere tagli precisi su materiali fragili. La qualità dei cuscinetti, l’eccentricità dell’albero motore e la rigidità strutturale influenzano tutti l’accuratezza finale del taglio. Vibrazioni eccessive causano segni di ronzio, rottura delle fibre e variazioni dimensionali che portano al rigetto dei pezzi finiti. I design avanzati di tagliatori in fibra di carbonio impiegano cuscinetti a sfera di precisione, alberi motore bilanciati e materiali ammortizzanti per eliminare le fonti di vibrazione. Il fissaggio del pezzo da lavorare deve essere saldo e distribuito in modo uniforme per evitare sollevamenti o scivolamenti durante il taglio. Alcuni sistemi di tagliatori in fibra di carbonio includono il rilevamento dinamico del carico, che regola in tempo reale la velocità dell’albero motore qualora le vibrazioni superino i livelli di sicurezza consentiti, proteggendo sia la lama sia il pezzo da lavorare.
Quando una fresa in fibra di carbonio esegue operazioni di fresatura o profilatura, il controllo preciso della velocità e dell’avanzamento diventa ancora più critico, poiché la lama deve gestire un impegno di taglio variabile mentre si muove lungo il profilo. I percorsi utensile devono minimizzare le forze radiali ed evitare bruschi cambiamenti di direzione. Una fresa in fibra di carbonio impiegata per la profilatura trae vantaggio dall’uso di strategie di fresatura in contropresa, qualora la stabilità dell’attrezzatura lo consenta: in questo caso, la lama taglia verso il basso anziché verso l’alto, riducendo lo strappo delle fibre e le alterazioni superficiali. Le passate di finitura a velocità di avanzamento inferiori eliminano il materiale residuo lasciato dalle passate di sgrossatura, migliorando l’accuratezza dimensionale e la qualità superficiale. La lavorazione in più stadi — sgrossatura con parametri aggressivi, seguita da finiture con impostazioni conservative — rappresenta la migliore pratica per ottenere tolleranze strette con una fresa in fibra di carbonio.
L’uso di pannelli compositi a taglio completo con un utensile per fibra di carbonio richiede il controllo della delaminazione sul lato di uscita del taglio. Mentre la lama perfora gli strati finali, la resina può creparsi in anticipo rispetto alla lama, causando la separazione degli strati. Un materiale di supporto posizionato dietro il pezzo in lavorazione fornisce stabilità, impedendo la delaminazione di uscita durante il taglio con un utensile per fibra di carbonio. Alcuni laboratori utilizzano strati sacrificali o supporti in materiale composito. Ridurre la velocità di avanzamento mentre la lama si avvicina al lato di uscita aiuta a minimizzare i danni. L’operatore di un utensile per fibra di carbonio deve ispezionare attentamente entrambi i lati dei tagli completi: la delaminazione di uscita supera spesso i danni di entrata ed è un problema comune di qualità se non gestita attivamente.
Un tagliatore in fibra di carbonio incorpora materiali specializzati per le lame (tipicamente diamante o ceramica), una geometria di taglio ottimizzata e sistemi di controllo precisi della velocità e dell’avanzamento, progettati specificamente per i materiali compositi. Gli utensili standard per la lavorazione dei metalli operano a velocità diverse e presentano geometrie di lama inadatte ai compositi. La forma della lama di un tagliatore in fibra di carbonio riduce al minimo le forze laterali che causerebbero la separazione delle fibre e la rottura della matrice, fenomeni che gli utensili standard non riescono a prevenire. Inoltre, questa attrezzatura mantiene tolleranze più strette sull’escursione dell’albero e sulle vibrazioni, poiché i compositi richiedono minori sollecitazioni meccaniche rispetto ai metalli per preservarne la qualità.
Anche se un tagliatore per fibre di carbonio è progettato principalmente per i polimeri rinforzati con fibra di carbonio, può gestire anche compositi in fibra di vetro e in aramide, purché si effettuino opportuni aggiustamenti dei parametri. I principi fondamentali rimangono gli stessi: controllare il calore, ridurre al minimo le forze laterali e utilizzare spigoli di taglio affilati. Tuttavia, per i compositi in fibra di vetro — generalmente più morbidi ma più sensibili al degrado della matrice — potrebbero essere necessari materiali diversi per la lama o velocità di taglio differenti. Le fibre di aramide sono più resistenti e generano carichi di taglio distinti, richiedendo un’ottimizzazione specifica. Verificare sempre che il produttore del tagliatore per fibre di carbonio abbia testato l’apparecchiatura sul tipo specifico di composito che si intende tagliare.
La frequenza di sostituzione delle lame dipende dal volume di taglio, dallo spessore del materiale e dalla velocità di produzione. Una fresa per fibra di carbonio con lama in PCD può funzionare da 100 a 500 ore prima che sia necessario affilare la lama, mentre le lame in ceramica richiedono una manutenzione più frequente. Gli impianti ad alta produttività sostituiscono generalmente le lame prima che si usurino in modo significativo, per mantenere una qualità costante. L’operatore di una fresa per fibra di carbonio deve ispezionare regolarmente le lame alla ricerca di scheggiature, discolorazioni o cali di prestazioni. Servizi professionali di affilatura possono ripristinare la geometria del tagliente della lama, anche se affilature ripetute rendono infine obbligatoria la sostituzione. Registrare il tempo di funzionamento delle lame aiuta a prevedere gli intervalli di sostituzione ed evita problemi di qualità causati da lame usurate.
 Notizie in primo piano
2026-10-24
2026-10-20
2026-10-16
2026-10-12
2026-10-08
2026-09-24
JINAN DAKE fornisce macchine industriali da taglio laser CNC per applicazioni nel settore degli imballaggi, della pubblicità, della lavorazione della pelle e dei pannelli acustici. Esperienza pluriennale (oltre 10 anni), oltre 5000 unità consegnate, precisione guidata dalla ricerca e sviluppo. Richiedi un preventivo già oggi.
Room 507, Building 1, Hisense Innovation Valley, Shunhua Road Subdistrict, Jinan City,Shandong Province,China
Copyright © 2026 Jinan DAKE CNC Equipment Co.,Ltd All rights reserved. Informativa sulla privacy

 EN